
一、开机准备
开机前检查设备各部件是否运行正常,电器仪表是否灵敏可靠,原材料配比参数是够合理正确。
二、加热程序
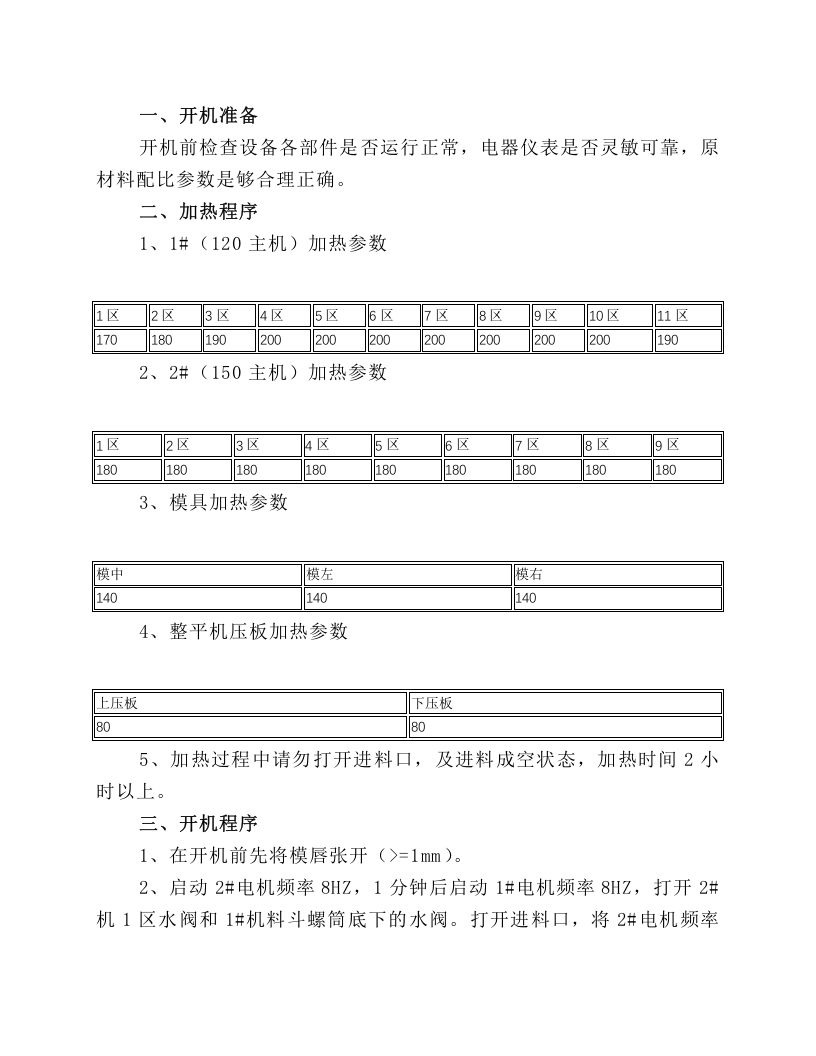
1、1#(120主机)加热参数
1
区
2
区
3
区
4
区
5
区
6
区
7
区
8
区
9
区
10
区
11
区
170
180
190
200
200
200
200
200
200
200
190
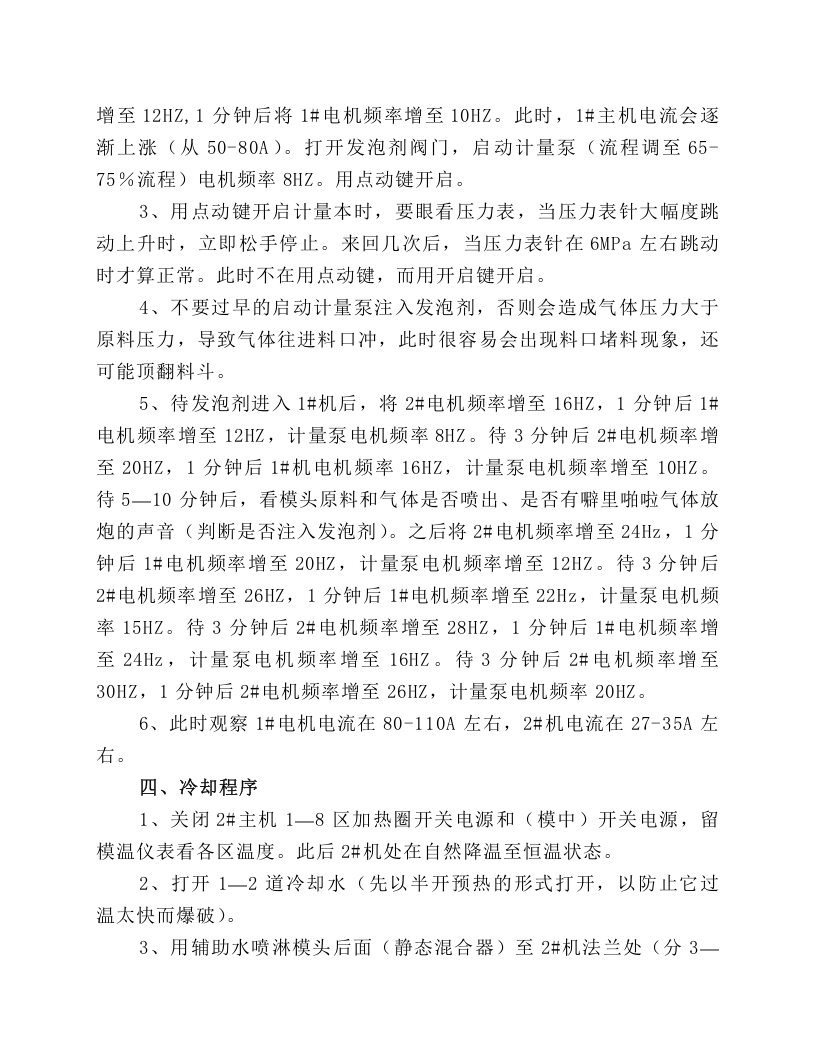
2、2#(150主机)加热参数
1
区
2
区
3
区
4
区
5
区
6
区
7
区
8
区
9
区
180
180
180
180
180
180
180
180
180
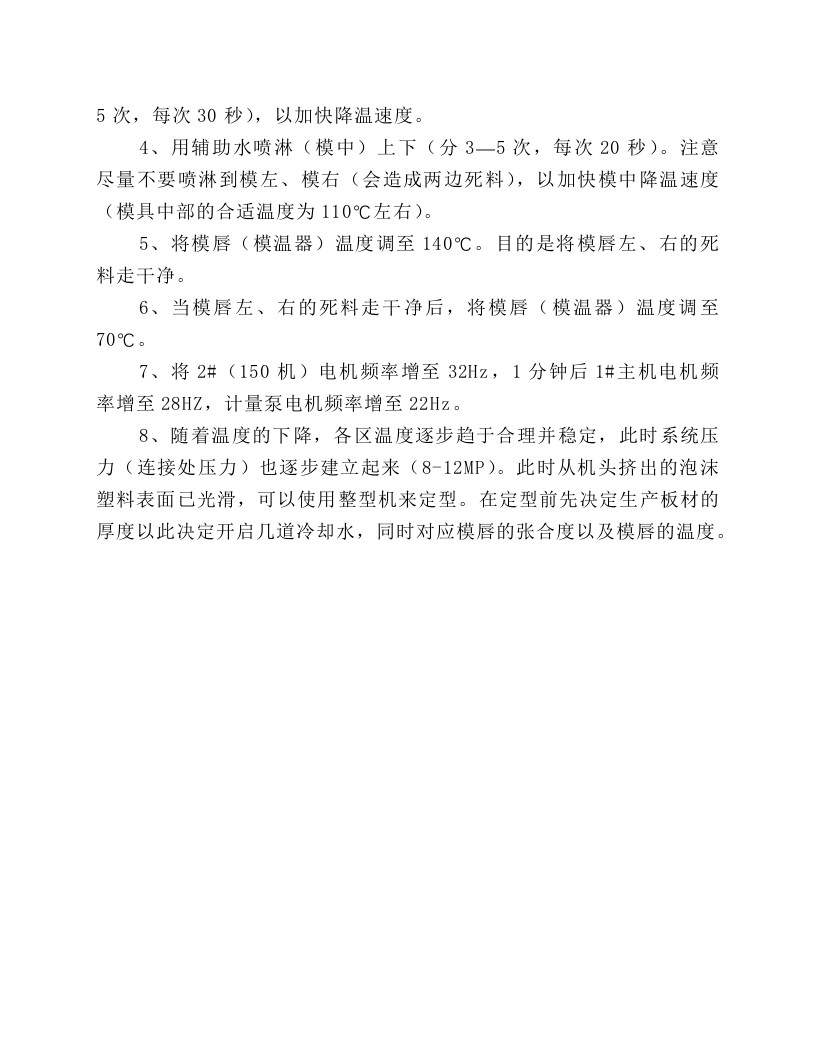
3、模具加热参数
模中
模左
模右
140
140
140
4、整平机压板加热参数
上压板
下压板
80
80
5、加热过程中请勿打开进料口,及进料成空状态,加热时间2小时以上。
三、开机程序
1、在开机前先将模唇张开(>=1mm)。
2、启动2#电机频率8HZ,1分钟后启动1#电机频率8HZ,打开2#机1区水阀和1#机料斗螺筒底下的水阀。打开进料口,将2#电机频率
增至12HZ,1分钟后将1#电机频率增至10HZ。此时,1#主机电流会逐渐上涨(从50-80A)。打开发泡剂阀门,启动计量泵(流程调至65-75%流程)电机频率8HZ。用点动键开启。
3、用点动键开启计量本时,要眼看压力表,当压力表针大幅度跳动上升时,立即松手停止。来回几次后,当压力表针在6MPa左右跳动时才算正常。此时不在用点动键,而用开启键开启。
4、不要过早的启动计量泵注入发泡剂,否则会造成气体压力大于原料压力,导致气体往进料口冲,此时很容易会出现料口堵料现象,还可能顶翻料斗。
5、待发泡剂进入1#机后,将2#电机频率增至16HZ,1分钟后1#电机频率增至12HZ,计量泵电机频率8HZ。待3分钟后2#电机频率增至20HZ,1分钟后1#机电机频率16HZ,计量泵电机频率增至10HZ。待5
—
10分钟后,看模头原料和气体是否喷出、是否有噼里啪啦气体放炮的声音(判断是否注入发泡剂)。之后将2#电机频率增至24Hz,1分钟后1#电机频率增至20HZ,计量泵电机频率增至12HZ。待3分钟后2#电机频率增至26HZ,1分钟后1#电机频率增至22Hz,计量泵电机频率15HZ。待3分钟后2#电机频率增至28HZ,1分钟后1#电机频率增至24Hz,计量泵电机频率增至16HZ。待3分钟后2#电机频率增至30HZ,1分钟后2#电机频率增至26HZ,计量泵电机频率20HZ。
6、此时观察1#电机电流在80-110A左右,2#机电流在27-35A左右。
四、冷却程序
1、关闭2#主机1
—
8区加热圈开关电源和(模中)开关电源,留模温仪表看各区温度。此后2#机处在自然降温至恒温状态。
2、打开1
—
2道冷却水(先以半开预热的形式打开,以防止它过温太快而爆破)。
3、用辅助水喷淋模头后面(静态混合器)至2#机法兰处(分3
—
5
次,每
XPS挤塑保温板生产线操作规程.docx
下载提示