
1.
用途
用于电线电缆导体及绝缘线绞合。
2.
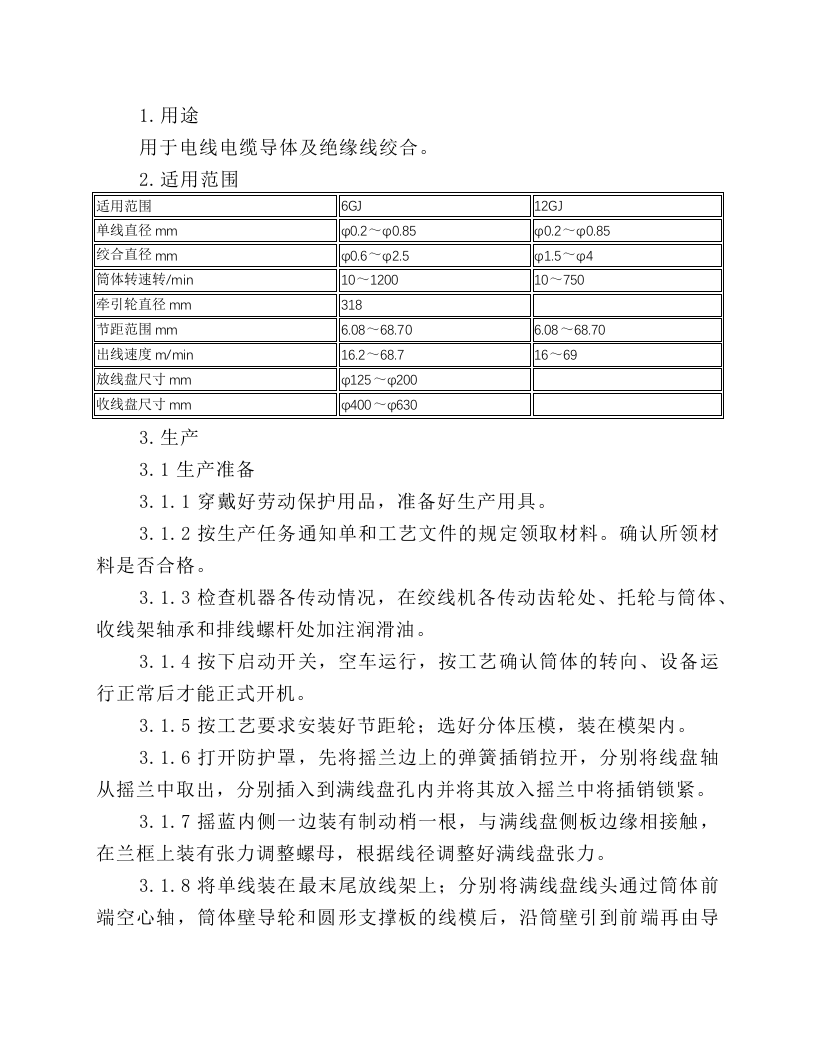
适用范围
适用范围
6GJ
12GJ
单线直径
mm
φ0.2
~
φ0.85
φ0.2
~
φ0.85
绞合直径
mm
φ0.6
~
φ2.5
φ1.5
~
φ4
筒体转速
转
/min
10
~
1200
10
~
750
牵引轮直径
mm
318
节距范围
mm
6.08
~
68.70
6.08
~
68.70
出线速度
m/min
16.2
~
68.7
16
~
69
放线盘尺寸
mm
φ125
~
φ200
收线盘尺寸
mm
φ400
~
φ630
3.
生产
3.1
生产准备
3.1.1
穿戴好劳动保护用品,准备好生产用具。
3.1.2
按生产任务通知单和工艺文件的规定领取材料。确认所领材料是否合格。
3.1.3
检查机器各传动情况,在绞线机各传动齿轮处、托轮与筒体、收线架轴承和排线螺杆处加注润滑油。
3.1.4
按下启动开关,空车运行,按工艺确认筒体的转向、设备运行正常后才能正式开机。
3.1.5
按工艺要求安装好节距轮;选好分体压模,装在模架内。
3.1.6
打开防护罩,先将摇兰边上的弹簧插销拉开,分别将线盘轴从摇兰中取出,分别插入到满线盘孔内并将其放入摇兰中将插销锁紧。
3.1.7
摇蓝内侧一边装有制动梢一根,与满线盘侧板边缘相接触,在兰框上装有张力调整螺母,根据线径调整好满线盘张力。
3.1.8
将单线装在最末尾放线架上;分别将满线盘线头通过筒体前端空心轴,筒体壁导轮和圆形支撑板的线模后,沿筒壁引到前端再由导轮导出,(绞线中心层在最前端)通过断线器控制环,引过分线盘后一并引过分体压模孔,固定在适当的位置上。将压模固定在模座上并用压板压紧。
3.1.9
用牵引线通过绕包空心轴在牵引轮上缠绕不少于
3
圈,然后将牵引线通过排线器收到收线盘上。将牵引线的另一端连接并在一起的放线盘线上。
3.1.10
如果绞合镀银线,则应戴手套,在绞线过程中不允许用手直接接触镀银线。
3.2
绞线
3.2.1
接通电源。
3.2.2
按下启动开关,缓慢调整调速旋钮同时调整压模松紧,开动绞线机至绞线(缆芯)在牵引轮上已达
0.5-1
圈时,停机,检查绞合方向、节距、外径是否符合工艺要求。不符合时立刻调整,符合后开机,待绞合线到达收线盘处,停机,去除牵引线;将绞线(缆芯)从收线盘的盘芯处穿出,在盘边缘处固定。
3.2.3
调整压模到合适的位置,防止出现跳线或单线拉细现象,使绞线平直、圆整。
3.2.4
根据绞线(缆芯)的直径调整排线器。
3.2.5
调整收线张力。
3.2.6
开机,正式生产。
3.2.7
生产中应经常调整进绕张力及收线张力,使绞合线保持平直、圆整,收线速度均匀平稳;经常调整排线器,使收线排列整齐。
3.2.8
导体单线用完或断线应接
管绞机操作规程.docx
下载提示