
普通铣床操作规程.docx
DOCX
2页
下载11
2024-08-04
浏览8338
收藏0
点赞5
评分-
937字
30积分
普通铣床操作规程
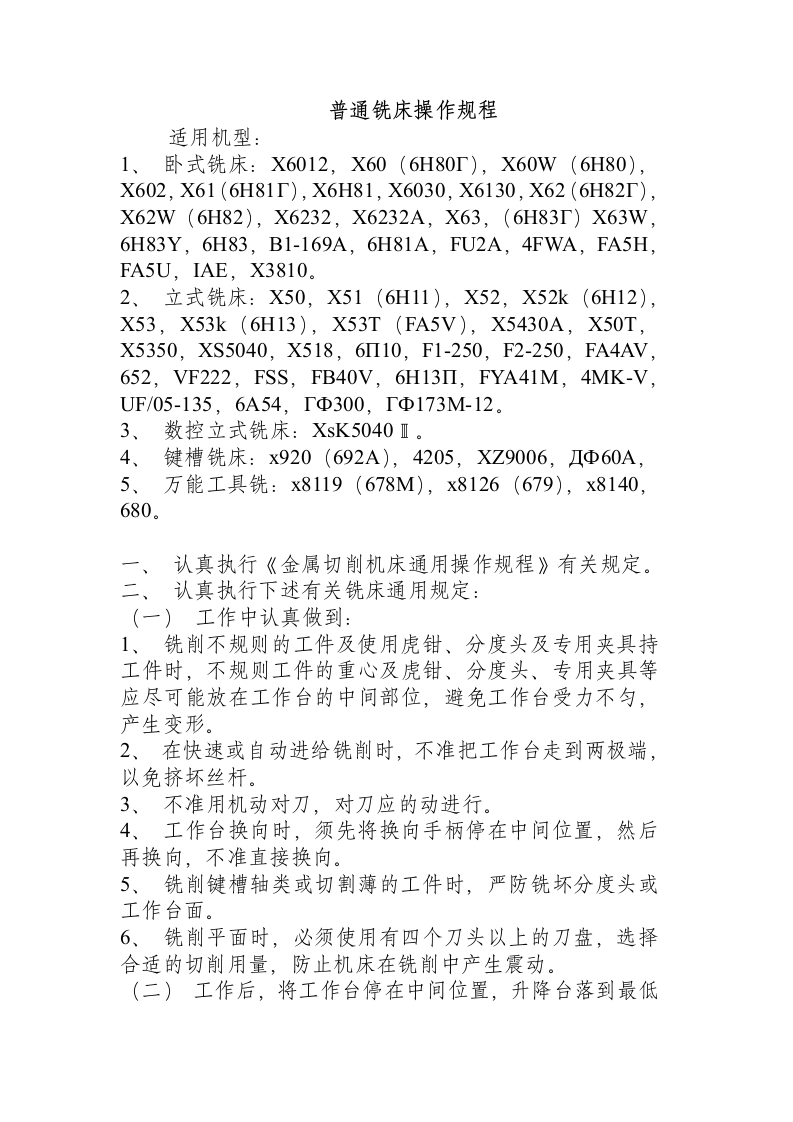
适用机型:
1
、
卧式铣床:
X6012
,
X60
(
6H80Γ
),
X60W
(
6H80
),
X602
,
X61
(
6H81Γ
),
X6H81
,
X6030
,
X6130
,
X62
(
6H82Γ
),
X62W
(
6H82
),
X6232
,
X6232A
,
X63
,(
6H83Γ
)
X63W
,
6H83Y
,
6H83
,
B1-169A
,
6H81A
,
FU2A
,
4FWA
,
FA5H
,
FA5U
,
IAE
,
X3810
。
2
、
立式铣床:
X50
,
X51
(
6H11
),
X52
,
X52k
(
6H12
),
X53
,
X53k
(
6H13
),
X53T
(
FA5V
),
X5430A
,
X50T
,
X5350
,
XS5040
,
X518
,
6П10
,
F1-250
,
F2-250
,
FA4AV
,
652
,
VF222
,
FSS
,
FB40V
,
6H13П
,
FYA41M
,
4MK-V
,
UF/05-135
,
6A54
,
ΓФ300
,
ΓФ173M-12
。
3
、
数控立式铣床:
XsK5040
Ⅲ
。
4
、
键槽铣床:
x920
(
692A
),
4205
,
XZ9006
,
ДФ60A
,
5
、
万能工具铣:
x8119
(
678M
),
x8126
(
679
),
x8140
,
680
。
一、
认真执行《金属切削机床通用操作规程》有关规定。
二、
认真执行下述有关铣床通用规定:
(
一)
工作中认真做到:
1
、
铣削不规则的工件及使用虎钳、分度头及专用夹具持工件时,不规则工件的重心及虎钳、分度头、专用夹具等应尽可能放在工作台的中间部位,避免工作台受力不匀,产生变形。
2
、
在快速或自动进给铣削时,不准把工作台走到两极端,以免挤坏丝杆。
3
、
不准用机动对刀,对刀应的动进行。
4
、
工作台换向时,须先将换向手柄停在中间位置,然后再换向,不准直接换向。
5
、
铣削键槽轴类或切割薄的工件时,严防铣坏分度头或工作台面。
6
、
铣削平面时,必须使用有四个刀头以上的刀盘,选择合适的切削用量,防止机床在铣削中产生震动。
(二)
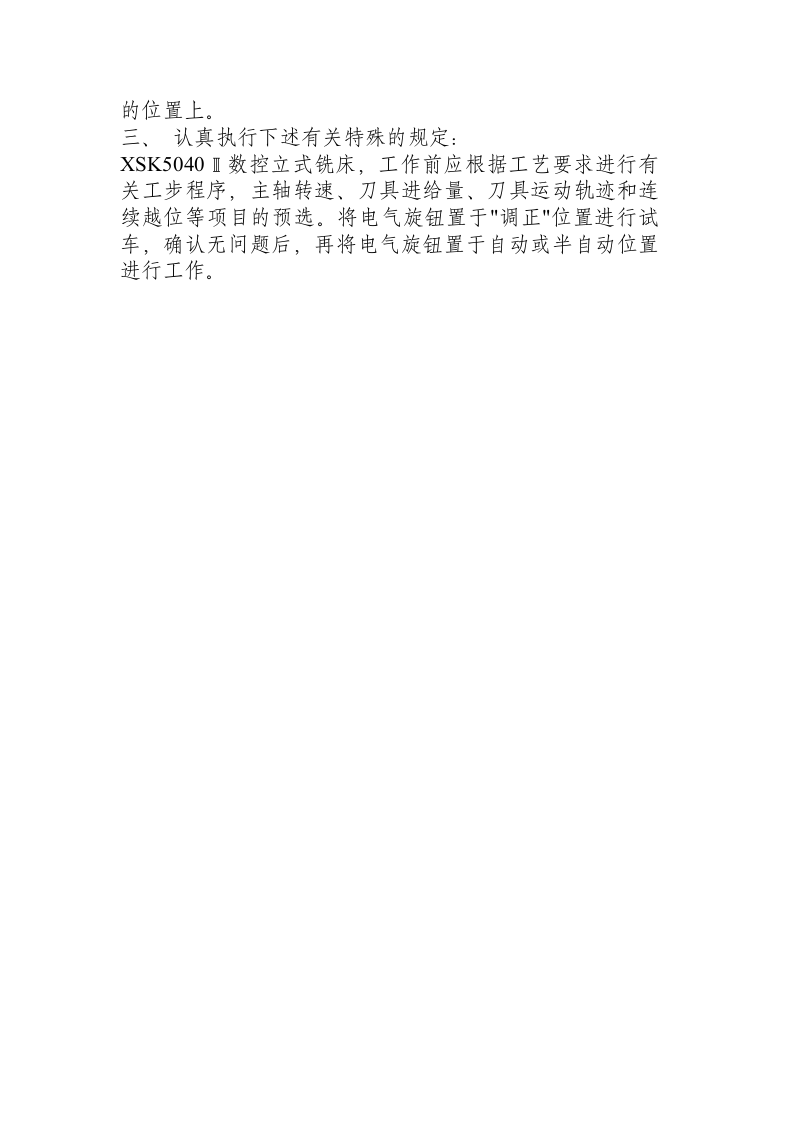
工作后,将工作台停在中间位置,升降台落到最低的位置上。
三、
认真执行下述有关特殊的规定:
XSK5040
Ⅲ
数控立式铣床,工作前应根据工艺要求进行有关工步程序,主轴转速、刀具进给量、刀具运动轨迹和连续越位等项目的预选。将电气旋钮置于
"
调正
"
位置进行试车,确认无问题后,再将电气旋钮置于自动或半自动位置进行工
作。
普通铣床操作规程.docx
下载提示