
矿槽区域岗位点检、设备维护规程.docx
操作规程
DOCX
63页
下载3
2024-01-13
浏览236
收藏0
点赞0
评分-
22060字
50积分
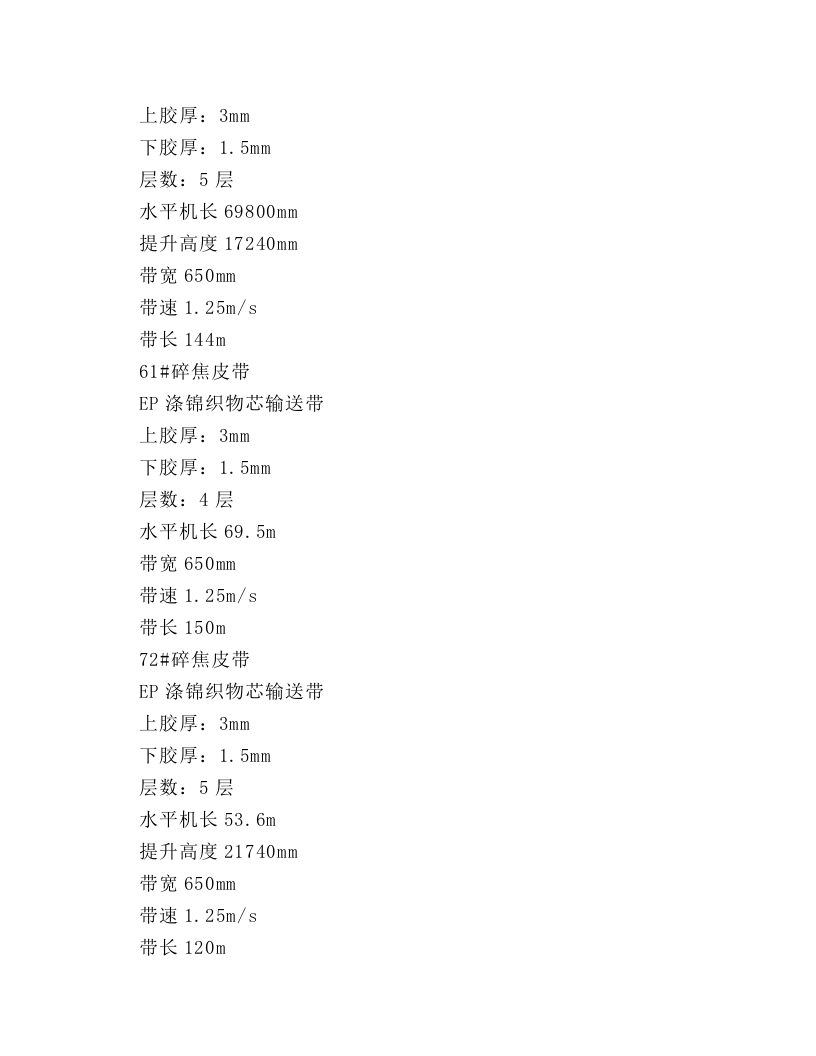
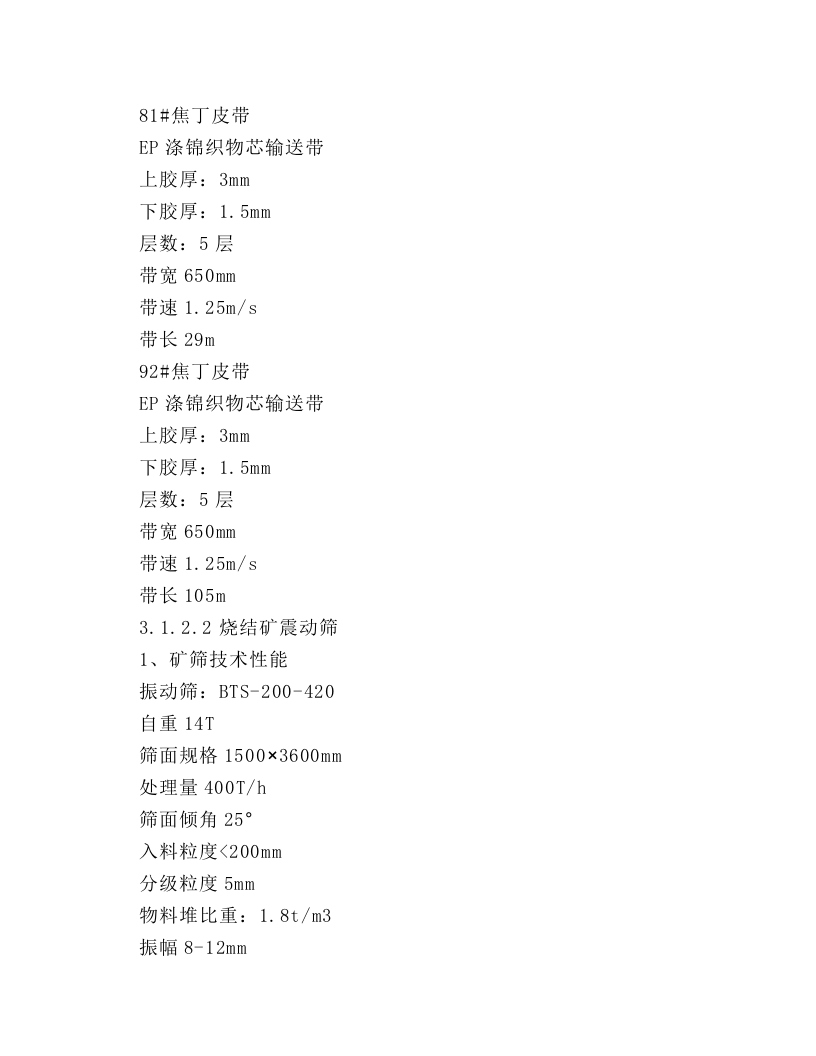
1.1
矿槽区域岗位工点检路线
点检线路
:
矿槽休息室
----
运焦配重两侧
---
运矿配重两侧
---
主机室
---
主皮带配重滚筒两侧
---
主皮带尾部
---
从南侧通廊上行至配重上方两个改向滚筒北侧
——
配重上方改向滚筒北侧
——
主皮带尾部滚筒北侧
——
运焦小车平台
——
运焦头部平台
——
运矿小车平台
——
运矿头部平台
——
顺运矿通廊下行至转向滚筒
——
1
号返矿尾部滚筒
——
运矿尾部滚筒
——
2
号小焦皮带头部
——
下行至
1
号小焦皮带尾部
——
2
号返焦配重
——
小焦给料机
——
1
小焦头部滚筒
——
2
号小焦皮带滚筒
——
运焦平台
——
运矿平台
——
1
号返矿通廊上行至于号返矿转向滚筒
——
返矿中转站
——
小矿筛
——
2
号返矿尾部滚筒
——
2
号返矿转向滚筒
——
2
号返矿
/2
号返焦头部
——
顺
2
号返焦通廊下行至返焦中转站
——
2
号返焦尾部滚筒
——
小焦筛
——
顺
1
号返焦通廊下行至
1
号返焦转向滚筒
——
运焦尾部滚筒
——
1
号返焦尾部滚筒
——
顺运焦通廊上行至运焦转向滚筒
——
运焦头部
——
返回至
H111
尾部
——
H111
头部
——
H112
尾部
——
H112
头部
——
返回休息室
注意事项:
1.
巡检过程中,检查挡帘、堰带、裙板是否齐全;
2.
打开人孔门、观察门后立即关好;
3.
检修后,确认挡帘、裙板、堰带是否齐全,人孔门、观察门是否关闭,溜槽是否漏料;
4.
清扫物料时,将清扫的物料放到皮带上,不得高空落料。
5
上岗前检查好放射源,并做好记录。
1.2
矿槽设备维护规程
1.2.1
技术性能
1
主皮带
输送带规格型号:
1400ST2500
8.9/8.9
Y
ST
———
钢丝绳芯;
2500
——
胶带纵向全厚度拉升强度为
2500N/mm
;
8.9/8.9
——
胶带上下覆盖胶厚度分别为
8.9mm
和
8.9mm
;
Y
———
胶带的覆盖胶质量。
输送带用钢丝绳:
钢丝绳数量:
138
根
钢丝绳最大公称直径:
7.2
mm
钢丝绳间距:
15
±
1.5
mm
钢丝绳结构:
1*19+7*7
覆盖层的性能:
上覆盖胶厚度:
8.9-0.6+1.0
mm
下覆盖胶厚度:
8.9-0.4+1.0
mm
拉伸强度:
≥
20.0
MPa
老化后的拉伸强度
(7d/70
℃
)
:
≥
15.0
MPa
拉断伸长率:
≥
400
%
老化后的拉断伸长率
(7d/70
℃
)
≥
300
%
硬度:
70
±
5
SHA
磨耗:
≤
150
mm3
粘合强度
钢丝绳粘合强度
(
老化前
)
:
≥
130.0
N/mm
钢丝绳粘合强度
(
老化后
145
°
C/150min)
:
≥
120.0
N/mm
覆盖层的粘合强度
≥
12.0
N/mm
覆盖胶的技术要求:
覆盖胶采用进口辊筒式橡胶挤出机生产线一次性挤出成型,保证一次挤出成型的覆盖胶胶片无气泡、内外致密、性能均一,确保胶带成型硫化后具有最佳的
矿槽区域岗位点检、设备维护规程.docx
下载提示