
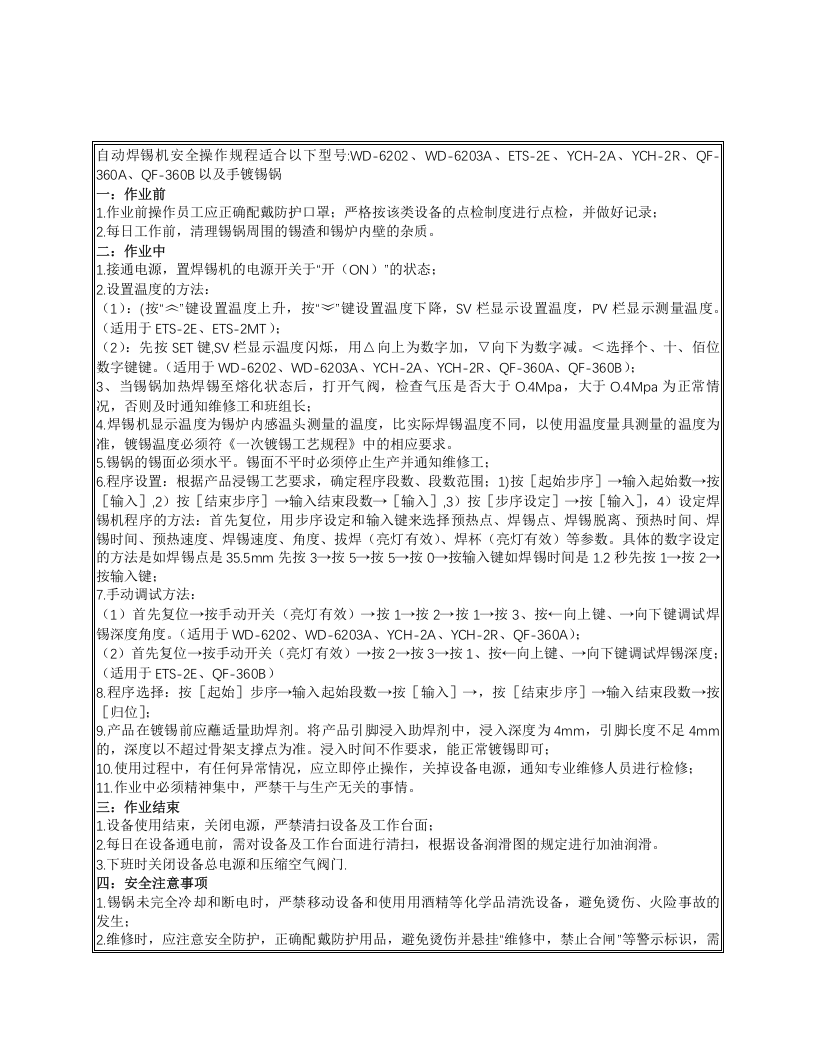
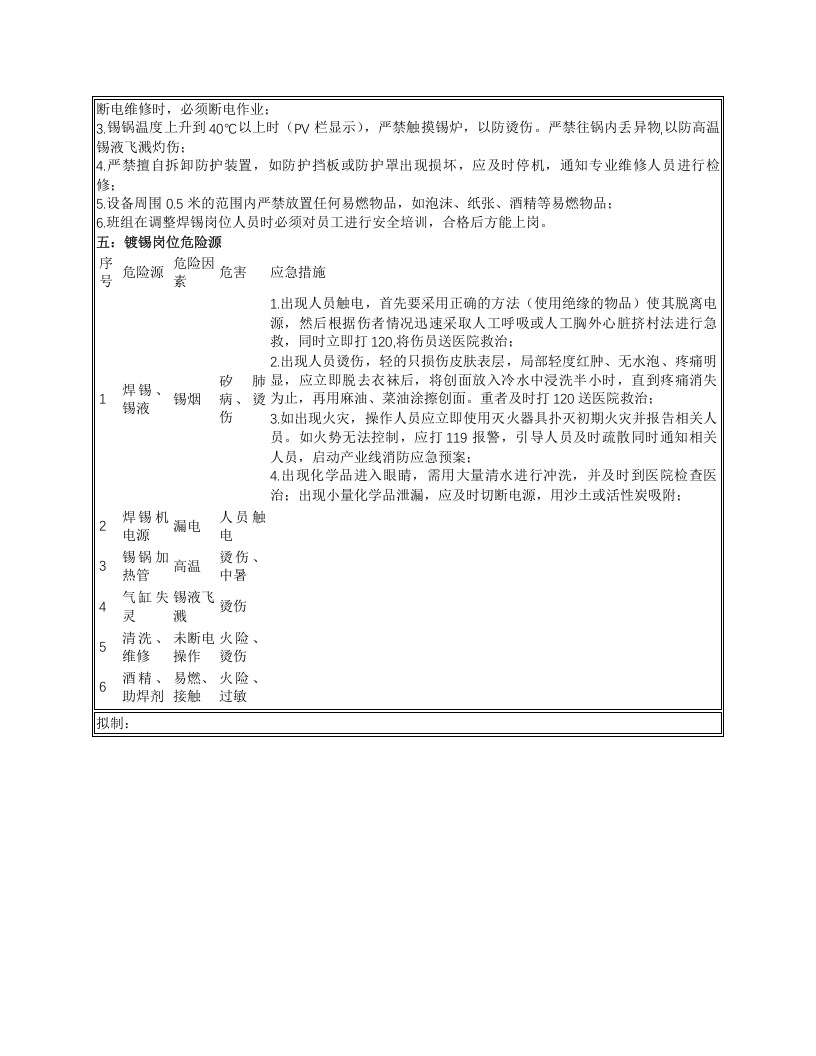
自动焊锡机安全操作规程适合以下型号
:
WD-6202
、
WD-6203A
、
ETS-2E
、
YCH-2A
、
YCH-2R
、
QF-360A
、
QF-360B
以及手镀锡锅
一:作业前
1.
作业前操作员工应正确配戴防护口罩;严格按该类设备的点检制度进行点检,并做好记录;
2.
每日工作前,清理锡锅周围的锡渣和锡炉内壁的杂质。
二:作业中
1.
接通电源,置焊锡机的电源开关于
“
开(
ON
)
”
的状态;
2.
设置温度的方法:
(
1
):
(
按
“
︽
”
键设置温度上升,按
“
︾
”
键设置温度下降,
SV
栏显示设置温度,
PV
栏显示测量温度。(适用于
ETS-2E
、
ETS-2MT
);
(
2
):先按
SET
键
,
SV
栏显示温度闪烁,用
△
向上为数字加,
▽
向下为数字减。<选择个、十、佰位数字键键。(适用于
WD-6202
、
WD-6203A
、
YCH-2A
、
YCH-2R
、
QF-360A
、
QF-360B
);
3
、当锡锅加热焊锡至熔化状态后,打开气阀,检查气压是否大于
O.4Mpa
,大于
O.4Mpa
为正常情况,否则及时通知维修工和班组长;
4.
焊锡机显示温度为锡炉内感温头测量的温度,比实际焊锡温度不同,以使用温度量具测量的温度为准,镀锡温度必须符《一次镀锡工艺规程》中的相应要求。
5.
锡锅的锡面必须水平。锡面不平时必须停止生产并通知维修工;
6.
程序设置:根据产品浸锡工艺要求,确定程序段数、段数范围;
1)
按[起始步序]
→
输入起始数
→
按[输入]
,2
)按[结束步序]
→
输入结束段数
→
[输入]
,3
)按[步序设定]
→
按[输入],
4
)设定焊锡机程序的方法:
首先复位,用步序设定和输入键来选择预热点、焊锡点、焊锡脱离、预热时间、焊锡时间、预热速度、焊锡速度、角度、拔焊(亮灯有效)、焊杯(亮灯有效)等参数。具体的数字设定的方法是如焊锡点是
35.5mm
先按
3→
按
5→
按
5→
按
0→
按输入键
如焊锡时间是
1.2
秒
先按
1→
按
2→
按输入键;
7.
手动调试方法:
(
1
)首先复位
→
按手动开关(亮灯有效)
→
按
1→
按
2→
按
1→
按
3
、按
←
向上键、
→
向下键调试焊锡深度角度。(适用于
WD-6202
、
WD-6203A
、
YCH-2A
、
YCH-2R
、
QF-360A
);
(
2
)首先复位
→
按手动开关(亮灯有效)
→
按
2→
按
3→
按
1
、按
←
向上键、
→
向下键调试焊锡深度;(适用于
ETS-2E
、
QF-360B
)
8.
程序选择:按[起始]步序
→
输入起始段数
→
按[输入]
→
,按[结束步序]
→
输入结束段数
→
按[归位];
9.
产品在镀锡前应蘸适量助焊剂。将产品引脚浸入助焊剂中,浸入深度为
4mm
,引脚长度不足
4mm
的,深度
自动焊锡机安全操作规程.docx
下载提示