
铝型材喷涂工艺操作规程.docx
DOCX
12页
下载57
2024-05-03
浏览13822
收藏10
点赞40
评分-
4094字
150积分
铝型材喷涂工艺操作规程
铝型材喷涂工艺操作规程
粉末喷涂工艺操作规程
1、目的
通过对生产过程中的每一工艺过程作定性和定量的规定,规范和指导每一工艺过程中的操作者操作要求, 从而确保型材的质量。
2、适用范围
适用于喷涂车间对铝合金型材 进行 粉末喷涂 表面 处理 。
3、职责
3.1 车间主任负责指导和监督车间员工按本操作规程的规定操作。
3.2 各岗位员工严格按本规程的规定进行作业。
4、操作规程
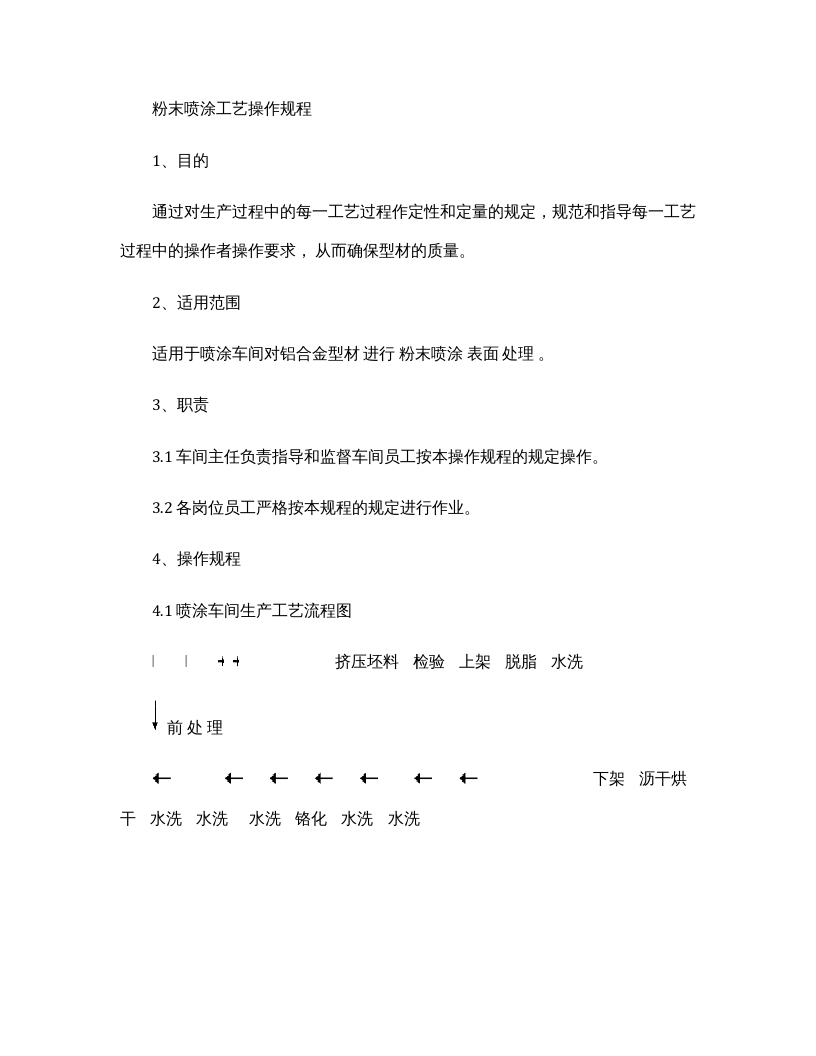
4.1 喷涂车间生产工艺流程图
挤压坯料 检验 上架 脱脂 水洗
前 处 理
下架 沥干烘干 水洗 水洗 水洗 铬化 水洗 水洗
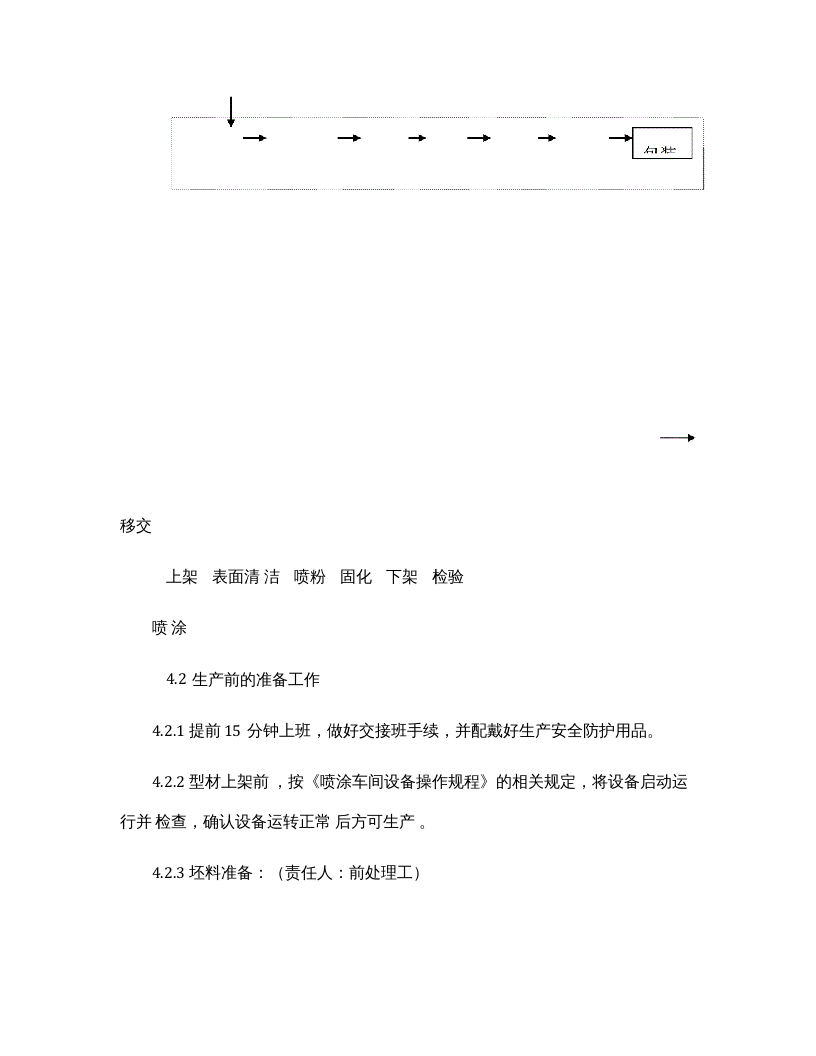
移交
上架 表面清 洁 喷粉 固化 下架 检验
喷 涂
4.2生产前的准备工作
4.2.1 提前15分钟上班,做好交接班手续,并配戴好生产安全防护用品。
4.2.2 型材上架前 ,按《喷涂车间设备操作规程》的相关规定,将设备启动运行并 检查,确认设备运转正常 后方可生产 。
4.2.3 坯料准备:(责任人:前处理工)
a) 前处理工按车间 下达的生产指令领用和吊运坯料; 并核对型材的长度、数量、壁 厚是否和生产指令 单 相符,确定无误后才能生产
b)上架 时认真检查 坯料质量 的 是否 符合 《 挤压 半成品检验规程 》的规 定要求。 如出现有质量问题及时向相关人员汇报。
c ) 抬料时要轻拿放,避免 因为 人为的因素造成损坏铝型材坯料。
d) 上 排 绑 料 时 头尾要一致对齐 , 避免在 各 槽溶 浸泡 中 相互擦 花 。
e) 用完的工具必须整齐 摆放,保持场地整洁、干净。
4.2.4 专用工具准备。相关岗位人员检查以下工具是否齐备和符合使用要求:
a)挂钩: 导电良好,无空缺 、无变形;
b)小车:能正常推动。
4.2.5 原材料准备。 相关岗位人员 检查以下生产用原材料是否足够:前处理 化学药水、粉末 。
4.2.6 前处理操作
铝型材喷涂工艺操作规程.docx
下载提示