
一、范围和目的
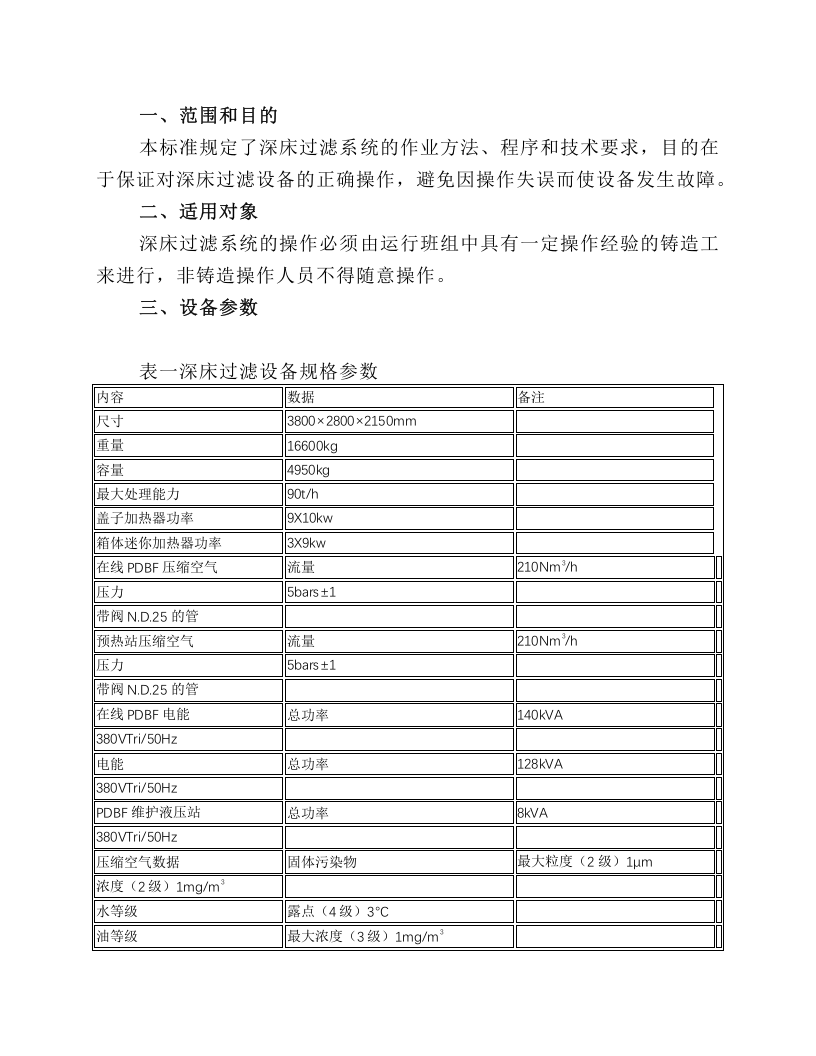
本标准规定了深床过滤系统的作业方法、程序和技术要求,目的在于保证对深床过滤设备的正确操作,避免因操作失误而使设备发生故障。
二、适用对象
深床过滤系统的操作必须由运行班组中具有一定操作经验的铸造工来进行,非铸造操作人员不得随意操作。
三、设备参数
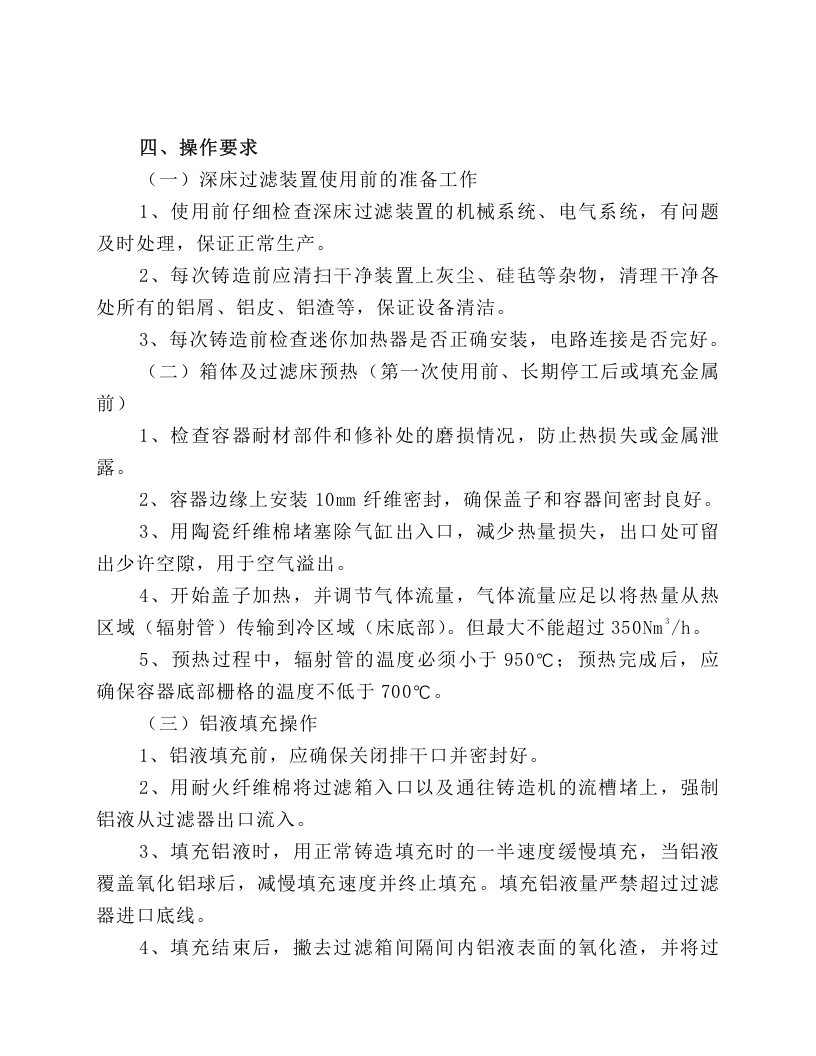
表一
深床过滤设备规格参数
内容
数据
备注
尺寸
3800×2800×2150
mm
重量
16600
kg
容量
4950
kg
最大处理能力
90t/h
盖子加热器功率
9X10kw
箱体迷你加热器功率
3X9kw
在线
PDBF
压缩空气
流量
210Nm
3
/h
压力
5
bars
±
1
带阀
N.D.25
的管
预热站压缩空气
流量
210Nm
3
/h
压力
5
bars
±
1
带阀
N.D.25
的管
在线
PDBF
电能
总功率
140
kVA
380
V
Tri
/
50
Hz
电能
总功率
128
kVA
380
V
Tri
/
50
Hz
PDBF
维护液压站
总功率
8
kVA
380
V
Tri
/
50
Hz
压缩空气数据
固体污染物
最大粒度(
2
级)
1µm
浓度(
2
级)
1mg/m
3
水等级
露点(
4
级)
3
°C
油等级
最大浓度(
3
级)
1mg/m
3
四、操作要求
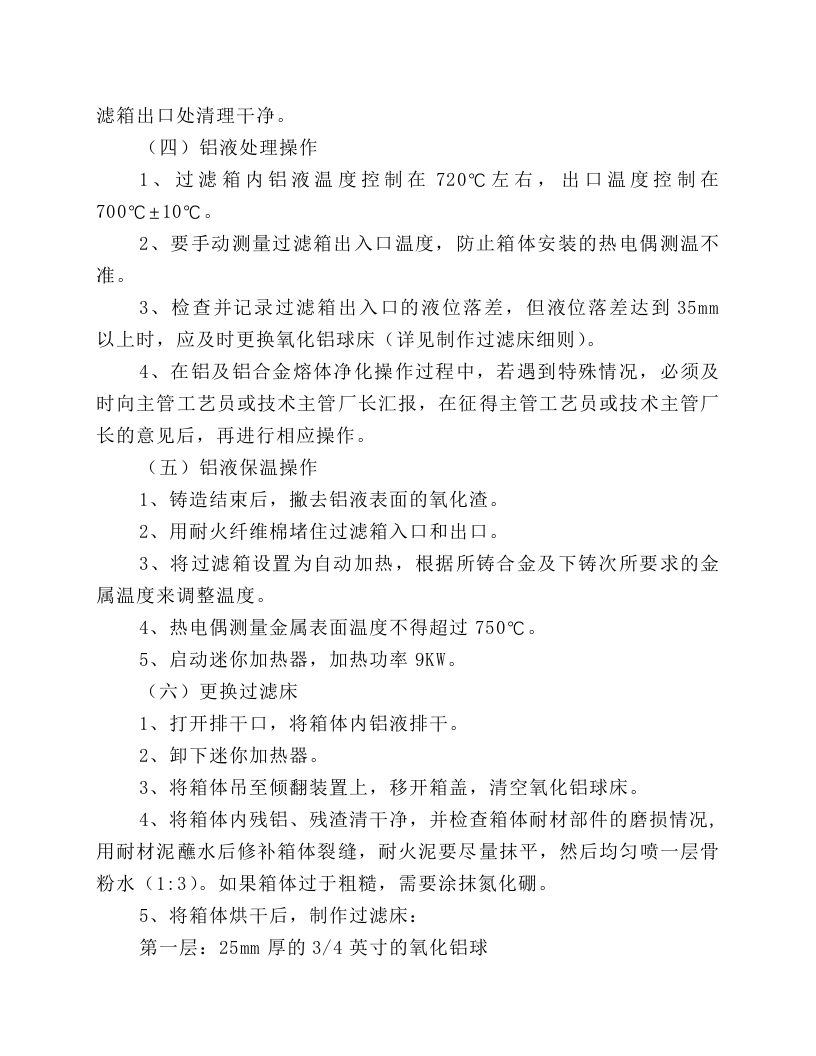
(一)深床过滤装置使用前的准备工作
1
、使用前仔细检查深床过滤装置的机械系统、电气系统,有问题及时处理,保证正常生产。
2
、每次铸造前应清扫干净装置上灰尘、硅毡等杂物,清理干净各处所有的铝屑、铝皮、铝渣等,保证设备清洁。
3
、每次铸造前检查迷你加热器是否正确安装,电路连接是否完好。
(二)箱体及过滤床预热(第一次使用前、长期停工后或填充金属前)
1
、检查容器耐材部件和修补处的磨损情况,防止热损失或金属泄露。
2
、容器边缘上安装
10mm
纤维密封,确保盖子和容器间密封良好。
3
、用陶瓷纤维棉堵塞除气缸出入口,减少热量损失,出口处可留出少许空隙,用于空气溢出。
4
、开始盖子加热,并调节气体流量,气体流量应足以将热量从热区域(辐射管)传输到冷区域(床底部)。但最大不能超过
350Nm
3
/h
。
5
、预热过程中,辐射管的温度必须小于
950
℃
;预热完成后,应确保容器底部栅格的温度不低于
700
℃
。
(三)
铝液填充操作
1
、铝液填充前,应确保关闭排干口并密封好。
2
、用耐火纤维棉将过滤箱入口以及通往铸造机的流槽堵上,强制铝液从过滤器出口流入。
3
、填充铝液时,用正常铸造填充时的一半速度缓慢填充,当铝液覆盖氧化铝球后,减慢填充速度并终止填充。填充铝液量严禁超过过滤器进口底线。
4
、填充结束后,撇去过滤箱间隔间内铝液表面的氧化渣,并将过滤箱出口处清理干净。
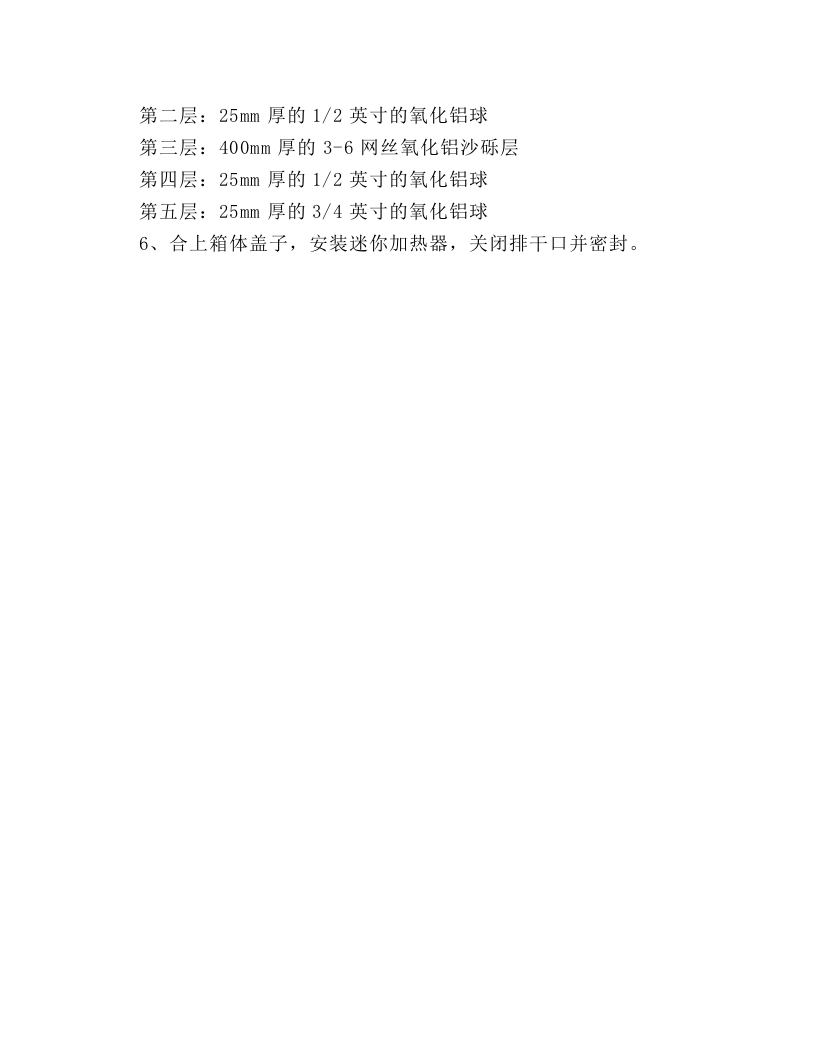
(四)铝液处理操作
1
、过滤箱内铝液温度控制在
720
深床过滤安全操作规程.docx
下载提示