
内容
:
1
.操作步骤:
1
.
1
准备过程
1
.
1
.
1
检查水、电、汽各环节是否正常,检查各紧固件是否松动。
1
.
1
.
2
启动主电机,使锅体空转
2
分钟,判断是否故障。
1
.
1
.
3
检查素片质量,有否松片等现象,是否符合要求。
1
.
1
.
4
检查工房、设备、容器的清洁状况,检查清场合格证,核对有效
期、容器,取下标识示牌,挂生产标示牌,按生产指令填写工作状态,使用清场合格包衣设备。
1
.
1
.
5
按生产指令,从中间站领取素片与中间站保管员进行二人核对品
名、规程、批号、数量等,填写物料交接记录。
1
.
1
.
6
检查生产环境的相对温度是否符合要求,做好记录。
1
.
2
操作过程
1
.
2
.
1
称取素片
75kg
置包衣锅中,预加热至工作温度(排风温度在
60
℃
以上)。
1
.
2
.
2
调节蠕动泵转速及压缩空气使包衣液呈雾状。
1
.
2
.
3
开始喷膜,喷膜主机转速应由慢到快。加热进风温度应保持在
80
℃
以上,喷膜连续进行。
1
.
2
.
4
喷膜完成后,进行干燥至表面光亮。
1
.
3
结束过程
1
.
3
.
1
包衣结束后将药片取出置干燥室内放凉、干燥。
1
.
3
.
2
将包好的包衣片转至中间站与中间保管员二个进行核对,并填写
中间体交接记录,填写待验单送交
QA
员。
1
.
3
.
3
按清场
SOP
进行清场,填写清场合格记录,通知
QA
员检查合作
后挂上清场合格证。
1
.
3
.
4
及时做好各项生产记录并取下生产标示牌,挂好设备状态标志。
2
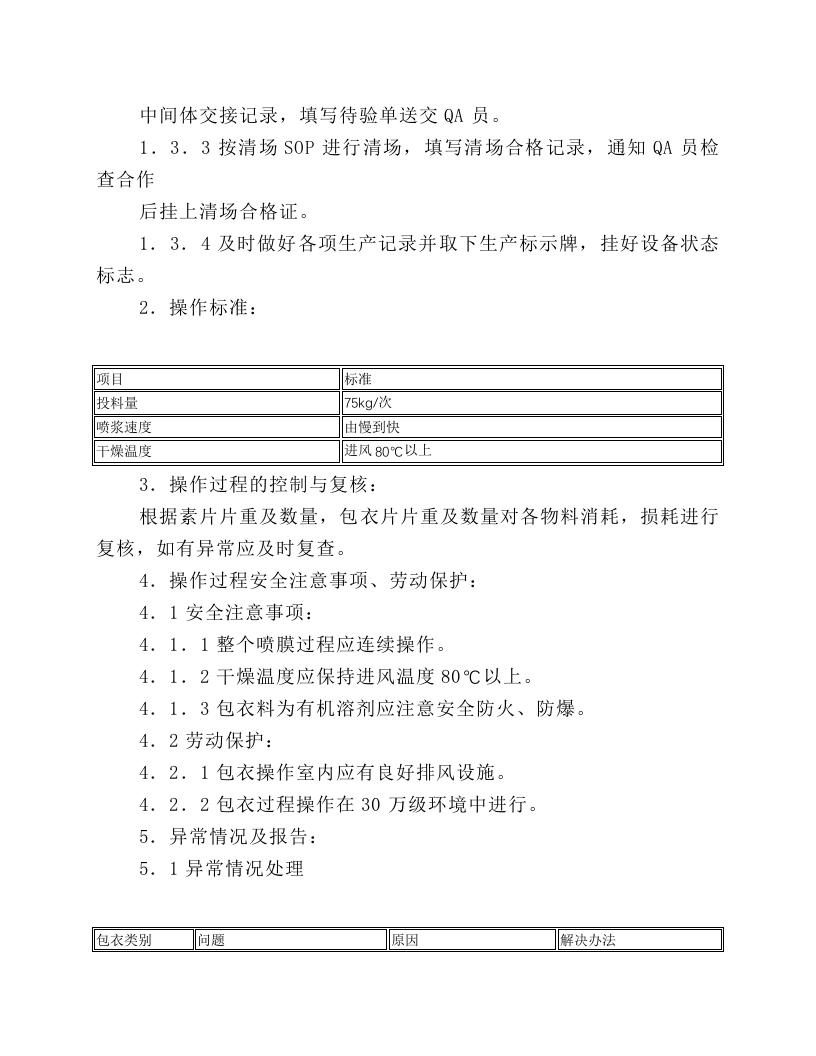
.操作标准:
项
目
标
准
投料量
75kg/
次
喷浆速度
由慢到快
干燥温度
进风
80℃
以上
3
.操作过程的控制与复核:
根据素片片重及数量,包衣片片重及数量对各物料消耗,损耗进行复核,如有异常应及时复查。
4
.操作过程安全注意事项、劳动保护:
4
.
1
安全注意事项:
4
.
1
.
1
整个喷膜过程应连续操作。
4
.
1
.
2
干燥温度应保持进风温度
80
℃
以上。
4
.
1
.
3
包衣料为有机溶剂应注意安全防火、防爆。
4
.
2
劳动保护:
4
.
2
.
1
包衣操作室内应有良好排风设施。
4
.
2
.
2
包衣过程操作在
30
万级环境中进行。
5
.异常情况及报告:
5
.
1
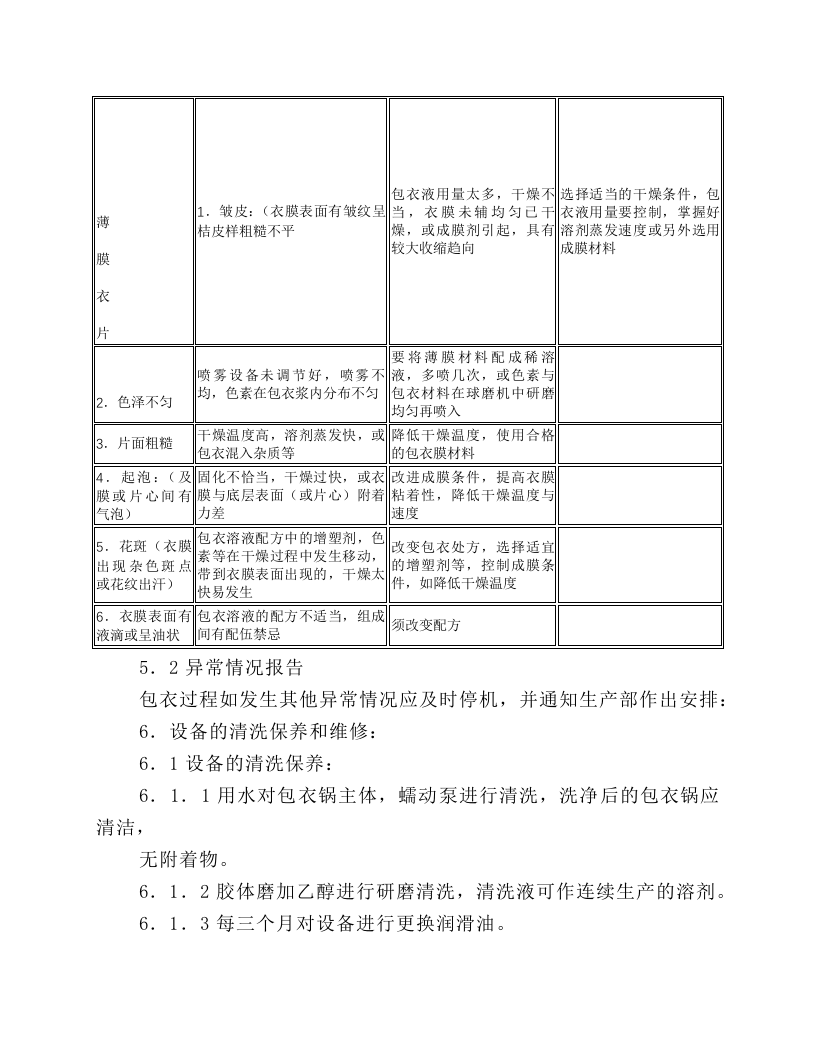
异常情况处理
包衣类别
问题
原因
解决办法
薄
膜
衣
片
1
.皱皮:(衣膜表面有皱纹呈桔皮样粗糙不平
包衣液用量太多,干燥不当,衣膜未辅均匀已干燥,或成膜剂引起,具有较大收缩趋向
选择适当的干燥条件,包衣液用量要控制,掌握好溶剂蒸发速度或另外选用成膜材料
2
.色泽不匀
喷雾设备未调节好,喷雾不均,色素在包衣浆内分
高效包衣机岗位标准操作规程.docx
下载提示