
座标镗床操作规程.docx
DOCX
2页
下载16
2024-08-04
浏览9519
收藏9
点赞5
评分-
1108字
30积分
座标镗床操作规程
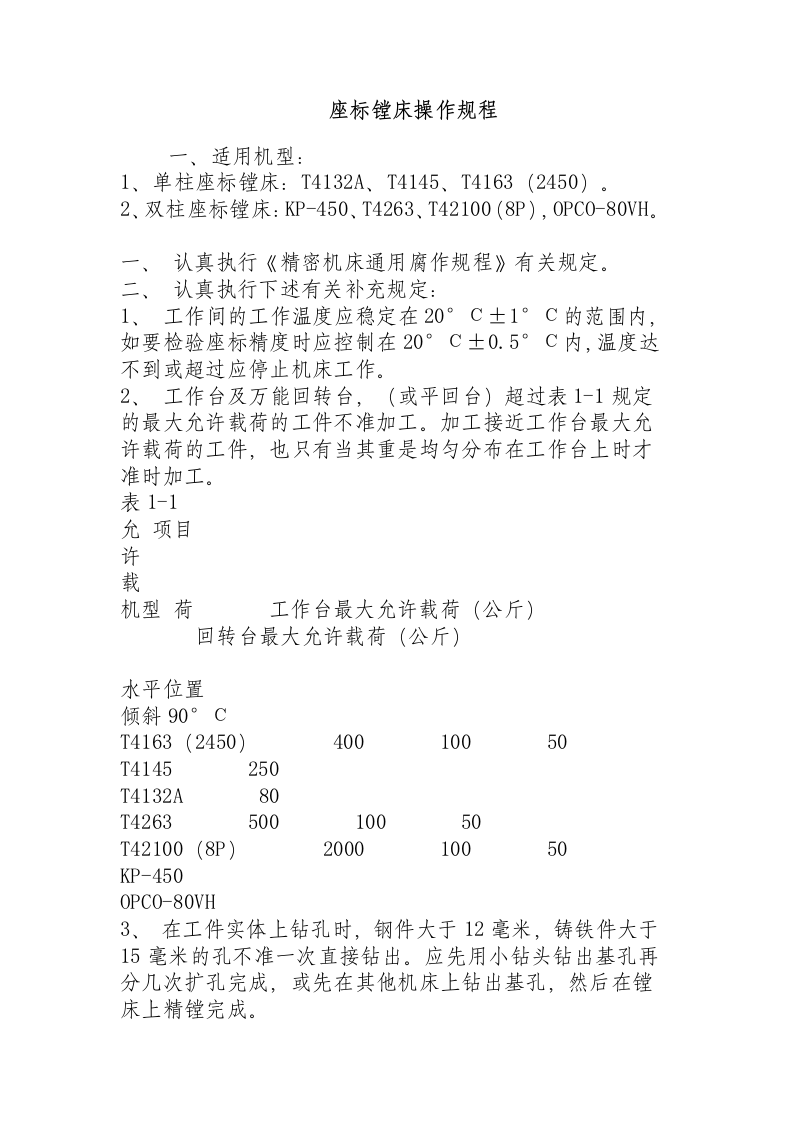
一、适用机型:
1
、单柱座标镗床:
T4132A
、
T4145
、
T4163
(
2450
)。
2
、双柱座标镗床:
KP-450
、
T4263
、
T42100
(
8P
),
OPCO-80VH
。
一、
认真执行《精密机床通用腐作规程》有关规定。
二、
认真执行下述有关补充规定:
1
、
工作间的工作温度应稳定在
20°С±1°С
的范围内,如要检验座标精度时应控制在
20°С±0.5°С
内,温度达不到或超过应停止机床工作。
2
、
工作台及万能回转台,(或平回台)超过表
1-1
规定的最大允许载荷的工件不准加工。加工接近工作台最大允许载荷的工件,也只有当其重是均匀分布在工作台上时才准时加工。
表
1-1
允
项目
许
载
机型
荷
工作台最大允许载荷(公斤)
回转台最大允许载荷(公斤)
水平位置
倾斜
90°С
T4163
(
2450
)
400 100 50
T4145 250
T4132A 80
T4263 500 100 50
T42100
(
8P
)
2000 100 50
KP-450
OPCO-80VH
3
、
在工件实体上钻孔时,钢件大于
12
毫米,铸铁件大于
15
毫米的孔不准一次
直接钻出。应先用小钻头钻出基孔再分几次扩孔完成,或先在其他机床上钻出基孔,然后在镗床上精镗完成。
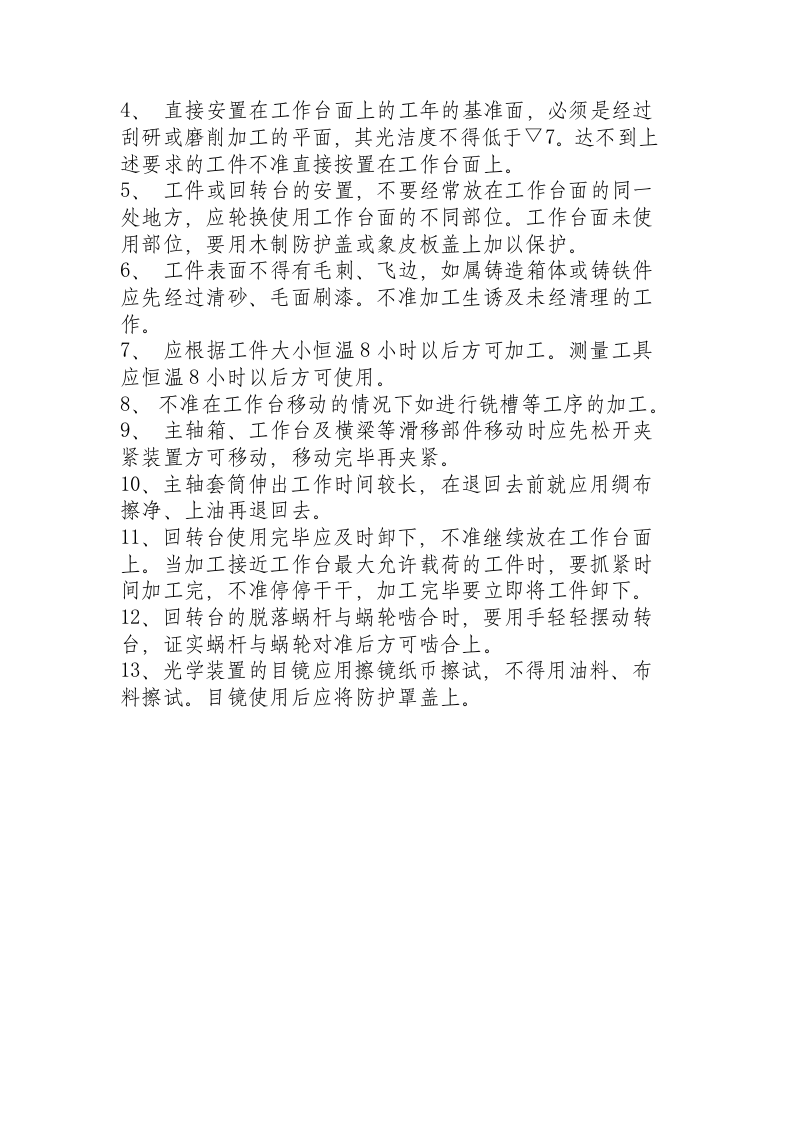
4
、
直接安置在工作台面上的工年的基准面,必须是
经过刮研或磨削加工的平面,其光洁度不得低于
▽7
。达不到上述要求的工件不准直接按置在工作台面上。
5
、
工件或回转台的安置,不要经常放在工作台面的同一处地方,应轮换使用工作台面的不同部位。工作台面未使用部位,要用木制防护盖或象皮板盖上加以保护。
6
、
工件表面不得有毛刺、飞边,如属铸造箱体或铸铁件应先经过清砂、毛面刷漆。不准加工生诱及未经清理的工作。
7
、
应根据工件大小恒温
8
小时以后方可加工。测量工具应恒温
8
小时以后方可使用。
8
、
不准在工作台移动的情况下如进行铣槽等工序的加工。
9
、
主轴箱、工作台及横梁等滑移部件移动时应先松开夹紧装置方可移动,移动完毕再夹紧。
10
、主轴套筒伸出工作时间较长,在退回去前就应用绸布擦净、上油再退回去。
11
、回转台使用完毕应及时卸下,不准继续放在工作台面上。当加工接近工作台最大允许载荷的工件时,要抓紧时间加工完,不准停停干干,加工完毕要立即将工件卸下。
12
、回转台的脱落蜗杆与蜗轮啮合时,要用手轻轻摆动转台,证实蜗杆与蜗轮对准后方可啮合上。
13
、光学装置的目镜应用擦镜纸币擦试,不得用油料、布料擦试。目镜使用后应将防护罩盖上。
座标镗床操作规程.docx
下载提示