
高精磨床操作规程.docx
DOCX
4页
下载28
2024-08-04
浏览6668
收藏9
点赞6
评分-
1904字
50积分
高精磨床操作规程
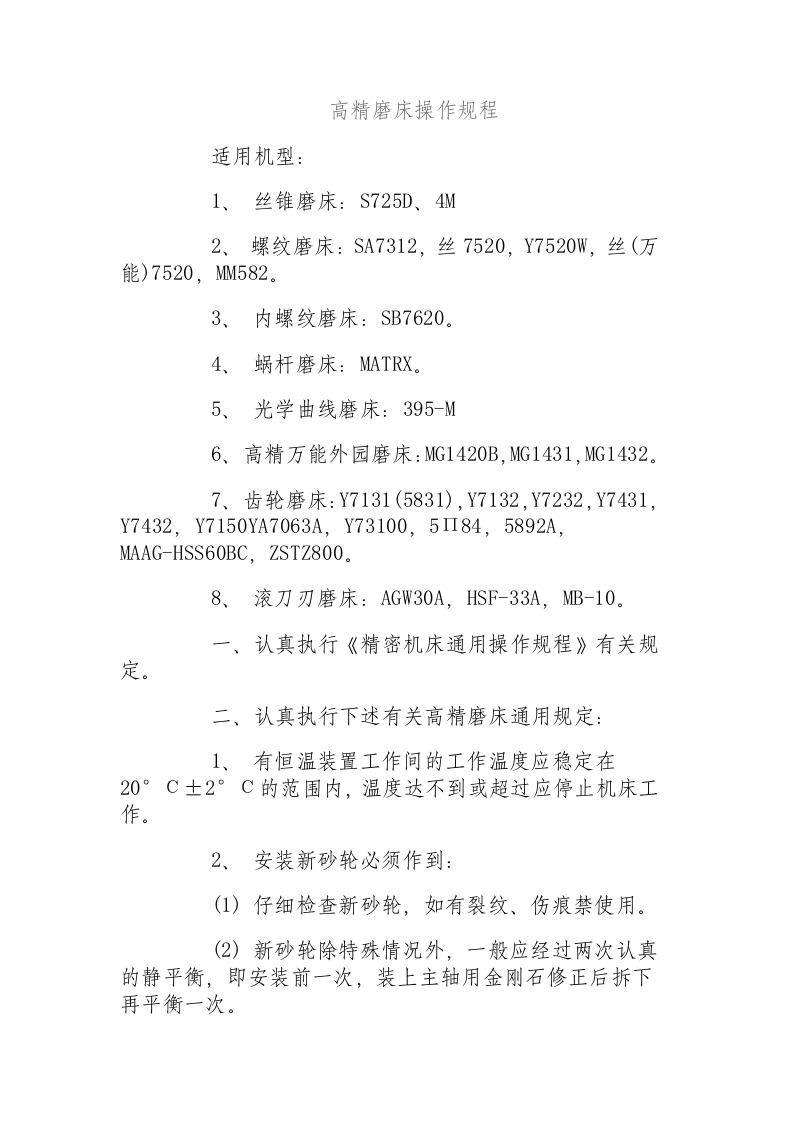
适用机型:
1
、
丝锥磨床:
S725D
、
4M
2
、
螺纹磨床:
SA7312
,丝
7520
,
Y7520W
,丝
(
万能
)7520
,
MM582
。
3
、
内螺纹磨床:
SB7620
。
4
、
蜗杆磨床:
MATRX
。
5
、
光学曲线磨床:
395-M
6
、
高精万能外园磨床:
MG1420B
,
MG1431
,
MG1432
。
7
、
齿轮磨床:
Y7131(5831)
,
Y7132
,
Y7232
,
Y7431
,
Y7432
,
Y7150YA7063A
,
Y73100
,
5П84
,
5892A
,
MAAG-HSS60BC
,
ZSTZ800
。
8
、
滚刀刃磨床:
AGW30A
,
HSF-33A
,
MB-10
。
一、认真执行《精密机床通用操作规程》有关规定。
二、认真执行下述有关高精磨床通用规定:
1
、
有恒温装置工作间的工作温度应稳定在
20°С±2°С
的范围内,温度达不到或超过应停止机床工作。
2
、
安装新砂轮必须作到:
(1)
仔细检查新砂轮,如有裂纹、伤痕禁使用。
(2)
新砂轮除特殊情况外,一般应经过两次认真的静平衡,即安装前一次,装上主轴用金刚石修正后拆下再平衡一次。
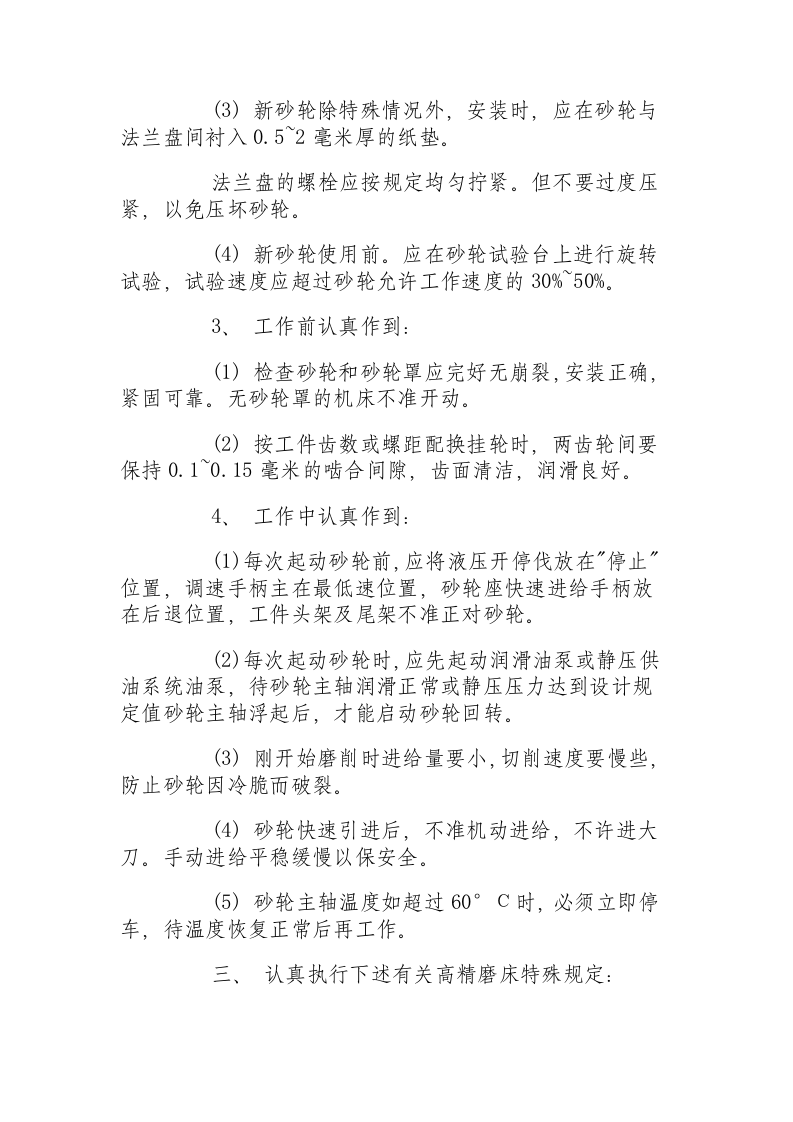
(3)
新砂轮除特殊情况外,安装时,应在砂轮与法兰盘间衬入
0.5~2
毫米厚的纸垫。
法兰盘的螺栓应按规定均匀拧紧。但不要过度压紧,以免压坏砂轮。
(4)
新砂轮使用前。应在砂轮试验台上进行旋转试验,试验速度应超过砂轮允许工作速度的
30%~50%
。
3
、
工作前认真作到:
(1)
检查砂轮和砂轮罩应完好无崩裂,安装正确,紧固可靠。无砂轮罩的机床不准开动。
(2)
按工件齿数或螺距配换挂轮时,两齿轮间要保持
0.1~0.15
毫米的啮合间隙,齿面清洁,润滑良好。
4
、
工作中认真作到:
(1)
每次起动砂轮前,应将液压开停伐放在
"
停止
"
位置,调速手柄主在最低速位置,砂轮座快速进给手柄放在后退位置,工件头架及尾架不准正对砂轮。
(2)
每次起动砂轮时,应先起动润滑油泵或静压供油系统油泵,待砂轮主轴润滑正常或静压压力达到设计规定值砂轮主轴浮起后,才能启动砂轮回转。
(3)
刚开始磨削时进给量要小,切削速度要慢些,防止砂轮因冷脆而破裂。
(4)
砂轮快速引进后,不准机动进给,不许进大刀。手动进给平稳缓慢以保安全。
(5)
砂轮主轴温度如超过
60°С
时,必须立即停车,待温度恢复正常后再工作。
三、
认真执行下述有关高精磨床特殊规定:
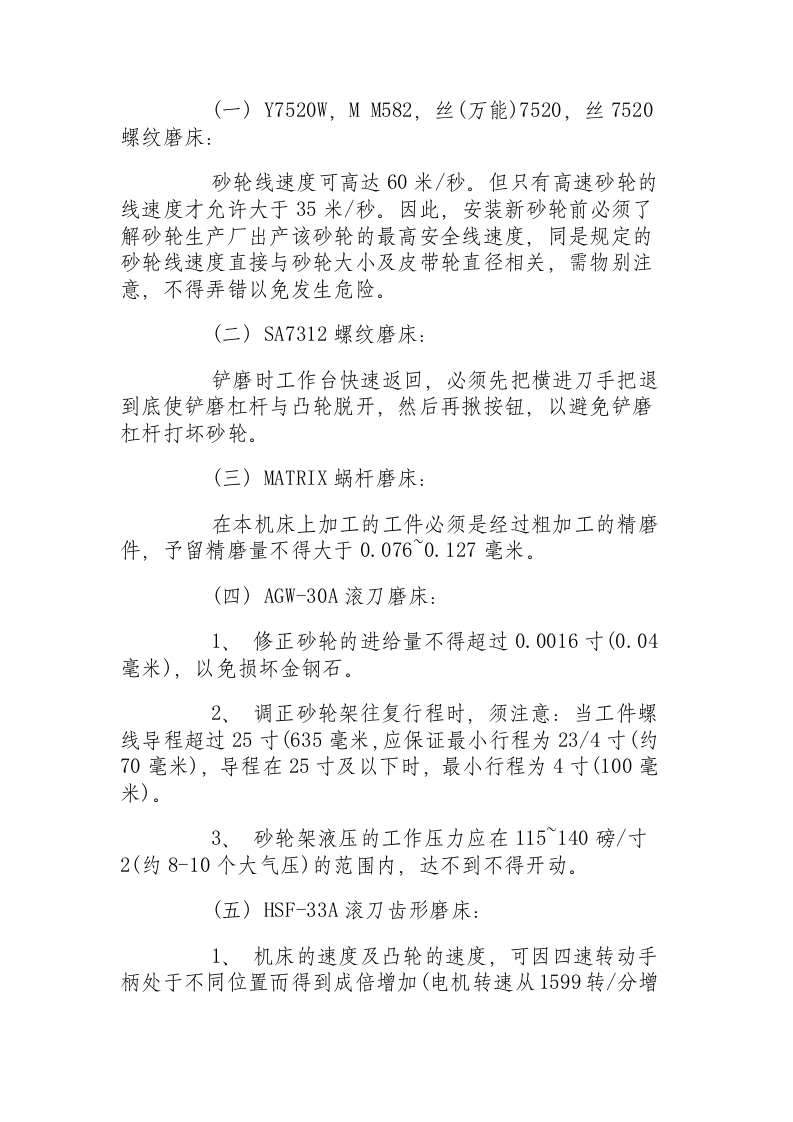
(
一
) Y7520W
,
M M582
,丝
(
万能
)7520
,丝
7520
螺纹磨床:
砂轮线速度可高达
60
米
/
秒。但只有高速砂轮的线速度才允许大于
35
米
/
秒。因此,安装新砂轮前必须了解砂轮生产厂出产该砂轮的最高安全线速度,同是规定的砂轮线速度直接与砂轮大小及皮带轮直径相关,需物别注意,不得弄错以免发生危险。
(
二
) SA7312
螺纹磨床:
铲磨时工作台快速返回,必须先把横进刀手把退到底使铲磨杠杆与凸轮脱开,然后再揪按钮,以避免铲磨杠杆打坏砂轮。
(
三
) MATRIX
蜗杆磨床:
在本机床上加工的工件必须是经过粗加工的精磨件,予留精磨量不得大于
0.076~0.127
毫米。
(
四
) AGW-30A
滚刀磨床:
1
、
修正砂轮的进给量不得超过
0.0016
寸
(0.04
毫米
)
,以免损坏金钢石。
2
、
调正砂轮架往复行程时,须注意:当工件螺线导程超过
25
寸
(635
毫米,应保证最小行程为
23/4
寸
(
约
70
毫米
)
,导程在
25
寸及以下时,最小行程为
4
寸
(100
毫米
)
。
3
、
砂轮架液压的工作压力应在
115~140
磅
/
寸
2(
约
8-10
个大气压
)
的范围内,达不到不得开动。
(
五
) HSF-33A
滚刀齿形磨床:
1
、
机床的速度及凸轮的速度,可因四速转动手柄处于不同位置而得到成倍增加
(
电机转速从
1599
转
/
分增到
3000
转
/
分
)
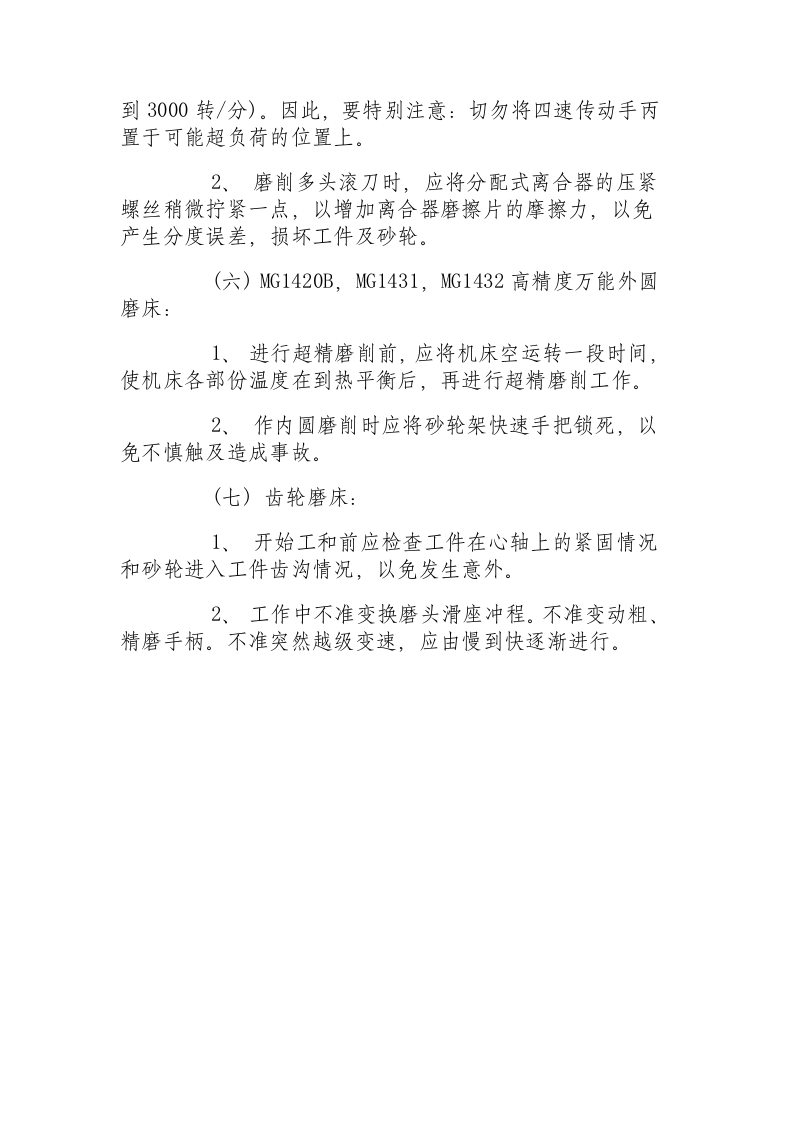
。因此,要特别注意:切勿将四速传动手丙置于可能超负荷的位置上。
2
、
磨削多头滚刀时,应将分配式离合器的压紧螺丝稍微拧紧一点,以增加离合器磨擦片的摩擦力,以免产生分度误差,损坏工件及砂轮。
(
六
) MG1420B
,
MG1431
,
MG1432
高精度万能外圆磨床:
1
、
进行超精磨削前,应将机床空运转一段时间,使机床各部份温度在到热平衡后,再进行超精磨削工作。
2
、
作内圆磨削时应将砂轮架快速手把锁死,以免不慎触及造成事故。
(
七
)
齿轮磨床:
1
、
开始工和前应检查工件在心轴上的紧固情况和砂轮进入工件齿沟情况,以免发生意外。
2
、
工作中不准变换磨头滑座冲程。不准变动粗、精磨手柄。不准突然越级变速,应由慢到快逐渐进行。
高精磨床操作规程.docx
下载提示