
一、目的
明确管式过滤设备的操作方法、程序和技术要求。
二、适用范围
本规程适用于中孚铝深加工熔铸分厂管式过滤器的使用与操作。
三、设备主要技术参数
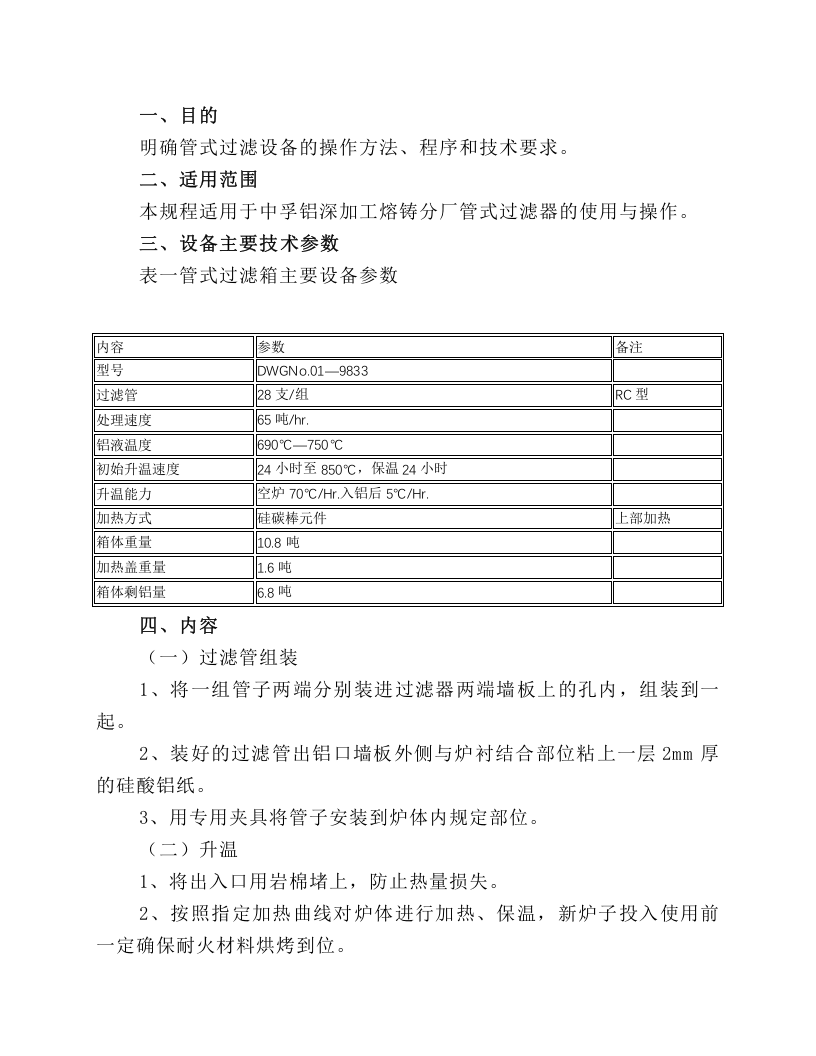
表一
管式过滤箱主要设备参数
内容
参数
备注
型号
DWG
No.01—9833
过滤管
28
支
/
组
RC
型
处理速度
65
吨
/hr.
铝液温度
690℃—750℃
初始升温速度
24
小时至
850℃
,保温
24
小时
升温能力
空炉
70℃/Hr.
入铝后
5℃/Hr.
加热方式
硅碳棒元件
上部加热
箱体重量
10.8
吨
加热盖重量
1.6
吨
箱体剩铝量
6.8
吨
四、内容
(一)过滤管组装
1
、将一组管子两端分别装进过滤器两端墙板上的孔内,组装到一起。
2
、装好的过滤管出铝口墙板外侧与炉衬结合部位粘上一层
2mm
厚的硅酸铝纸。
3
、用专用夹具将管子安装到炉体内规定部位。
(二)升温
1
、将出入口用岩棉堵上,防止热量损失。
2
、按照指定加热曲线对炉体进行加热、保温,新炉子投入使用前一定确保耐火材料烘烤到位。
(三)入铝
1
、入铝前先停止加热器加热。
2
、取出出入口的岩棉。
3
、测量过滤箱内部温度
700
℃—
780
℃
,铝液温度在
720
℃—
750
℃
范围内。
(四)加热气体氩气控制
1
、流量
8-12
升
/
分钟。
2
、压力
0.05Mpa
。
3
、纯度
99.999%
。
(五)过滤箱清理及维护
1
、铸造结束,迅速清干净流槽内残铝,并将氧化去去除干净。
2
、铸造终了停止送电,调去上盖将铝液表面的氧化皮捞出,然后将盖子盖上加热。
3
、每次更换过滤管时,先捞出铝液表面浮渣,将箱体铝液放干,清理干净箱体内壁上的氧化皮及结渣。
4
、每次更换管子,箱体清理干净后要对内衬裂口进行修补,然后均匀刷不沾铝涂料。
(六)过滤管更换
1
、出铝口铝液液面高度低于入铝口高度超过
100mm
时,更换管子。
2
、出铝口渣含量超标时,可能内部管子破裂或密封损坏,考虑更换管子。
3
、合金转组时,高合金往低合金转组时考虑更换管子。
五、安全防护
1
、入铝前要先切断电源,等铝液稳定后再送电。
2
、入铝及铸造作业过程要穿戴规定劳保用品
——
保护面罩、劳保鞋、耐热手套、阻燃服。
3
、所有放干箱要预先烘烤到位。
4
、操作工具要烘烤到位。
管式过滤安全操作规程.docx
下载提示