
熔炼操作工艺规程.docx
DOCX
2页
下载25
2024-08-04
浏览4175
收藏1
点赞8
评分-
822字
30积分
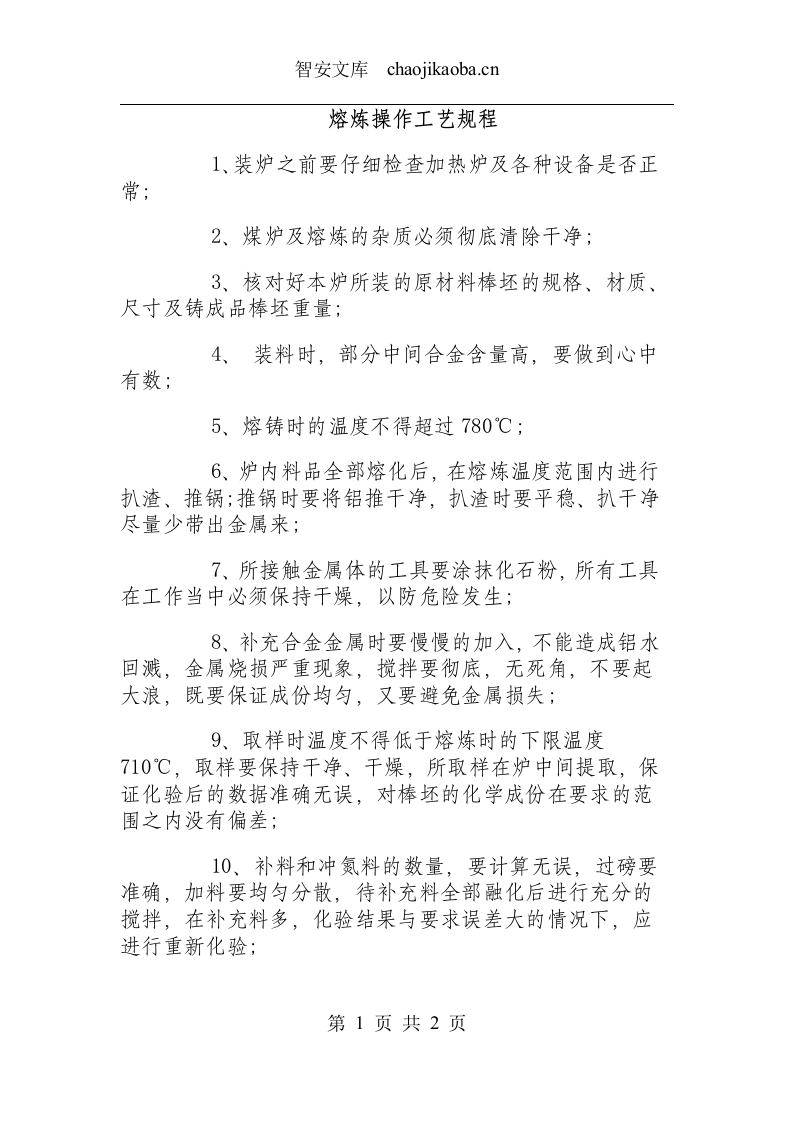
熔炼操作工艺规程
1
、装炉之前要仔细检查加热炉及各种设备是否正常
;
2
、煤炉及熔炼的杂质必须彻底清除干净
;
3
、核对好本炉所装的原材料棒坯的规格、材质、尺寸及铸成品棒坯重量
;
4
、
装料时,部分中间合金含量高,要做到心中有数
;
5
、熔铸时的温度不得超过
780℃;
6
、炉内料品全部熔化后,在熔炼温度范围内进行扒渣、推锅
;
推锅时要将铝推干净,扒渣时要平稳、扒干净尽量少带出金属来
;
7
、所接触金属体的工具要涂抹化石粉,所有工具在工作当中必须保持干燥,以防危险发生
;
8
、补充合金金属时要慢慢的加入,不能造成铝水回溅,金属烧损严重现象,搅拌要彻底,无死角,不要起大浪,既要保证成份均匀,又要避免金属损失
;
9
、取样时温度不得低于熔炼时的下限温度
710℃
,取样要保持干净、干燥,所取样在炉中间提取,保证化验后的数据准确无误,对棒坯的化学成份在要求的范围之内没有偏差
;
10
、补料和冲氮料的数量,要计算无误,过磅要准确,加料要均匀分散,待补充料全部融化后进行充分的搅拌,在补充料多,化验结果与要求误差大的情况下,应进行重新化验
;
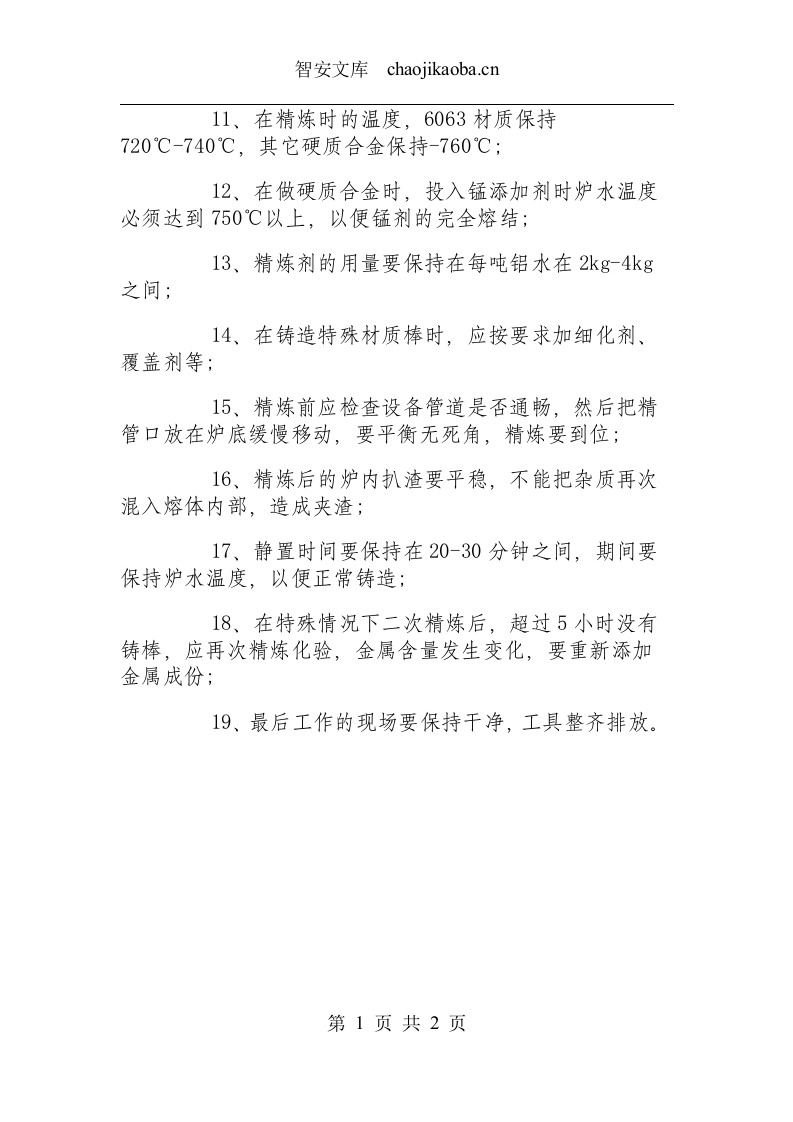
11
、在精炼时的温度,
6063
材质保持
720℃-740℃
,其它硬质合金保持
-760℃;
12
、在做硬质合金时,投入锰添加剂时炉水温度必须达到
750℃
以上,以便锰剂的完全熔结
;
13
、精炼剂的用量要保持在每吨铝水在
2kg-4kg
之间
;
14
、在铸造特殊材质棒时,应按要求加细化剂、覆盖剂等
;
15
、精炼前应检查设备管道是否通畅,然后把精管口放在炉底缓慢移动,要平衡无死角,精炼要到位
;
16
、精炼后的炉内扒渣要平稳,不能把杂质再次混入熔体内部,造成夹渣
;
17
、静置时间要保持在
20-30
分钟之间,期间要保持炉水温度,以便正常铸造
;
18
、在特殊情况下二次精炼后,超过
5
小时没有铸棒,应再次精炼化验,金属含量发生变化,要重新添加金属成份
;
19
、最后工作的现场要保持干净,工具整齐排放。
熔炼操作工艺规程.docx
下载提示